
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-23 Origen:Sitio


Los jugadores detestan que los atascos de barriles arruinen su partido. Un juego arruinado a menudo se debe a tolerancias de fabricación deficientes. En la altamente competitiva industria del paintball, la perfección esférica dicta el rendimiento del producto en el campo. Las bolas de pintura impecablemente redondas garantizan estabilidad aerodinámica y velocidad constante. También previenen fallos catastróficos de los marcadores. Incluso las desviaciones microscópicas provocan curvas de vuelo impredecibles o roturas de la cámara. Esto daña instantáneamente la reputación de la marca del fabricante.
La comprensión de esta geometría precisa comienza en la fábrica. Las bolas de pintura son esencialmente cápsulas de gelatina especializadas de cubierta gruesa. Los fabricantes confían en una máquina de producción de paintball dedicada que utiliza tecnología avanzada de troqueles giratorios. Los operadores deben monitorear todo el ciclo desde la formación de la cinta hasta el curado final. Analizaremos cómo los ingenieros verifican y mantienen las tolerancias esféricas mediante calibración en tiempo real, inspecciones ópticas y sistemas de secado controlados.
Las bolas de pintura viajan a velocidades que alcanzan los 300 pies por segundo. A estas velocidades extremas, la física del vuelo exige una simetría absoluta. La resistencia uniforme del aire mantiene la trayectoria recta. Por el contrario, una variación de un milímetro crea la forma de un huevo. La presión del aire desigual induce un efecto Magnus errático. El proyectil se enganchará o se sumergirá de forma impredecible. Para los jugadores de torneos, una bola de pintura fuera de círculo es totalmente inútil.
Además, los marcadores modernos funcionan con tolerancias excepcionalmente estrictas. Los tamaños de los orificios del cañón coinciden con el calibre con precisión para lograr la máxima eficiencia del aire. Las bolas de pintura deformes generan una fricción severa y un sello de aire inadecuado. Si el eje es demasiado ancho, el caparazón se fractura dentro de la cámara. Esta rotura del barril deja residuos de pintura y gelatina pegajosa. Los disparos posteriores se curvarán violentamente hasta que el jugador limpie el equipo.
Los estándares de la industria dictan una estricta tolerancia de redondez de más o menos 0,005 pulgadas en todos los ejes. Lograr esta precisión microscópica requiere herramientas sofisticadas y protocolos de control de calidad rigurosos durante todo el ciclo de producción.
La creación de una esfera llena de líquido depende en gran medida de la tecnología farmacéutica. Las bolas de pintura funcionan como cápsulas de gelatina blanda grandes y resistentes. Las cápsulas médicas estándar suelen ser oblongas para tragarlas fácilmente. Sin embargo, las herramientas de paintball están diseñadas exclusivamente para producir esferas impecables.
Dos cintas de gelatina continuas impulsan el proceso de encapsulación. Pasan a través de rodillos lubricantes y convergen entre rodillos de matriz contrarrotativos. Estos rodillos cuentan con cavidades hemisféricas a juego mecanizadas con extrema precisión. Los troqueles se presionan entre sí, obligando a las cintas de gelatina a entrar en las cavidades para formar las mitades de la cáscara.
Específicamente, la conformación real se produce en la cuña de inyección. Este componente de latón calentado se encuentra justo encima del punto de convergencia del troquel. En el milisegundo exacto, los troqueles forman un sello y la bomba inyecta un volumen preciso de pintura líquida. La presión hidráulica fuerza la gelatina flexible hacia afuera. La cápsula se expande hasta alcanzar una forma redonda perfecta antes de que la herramienta la corte y la selle por completo.
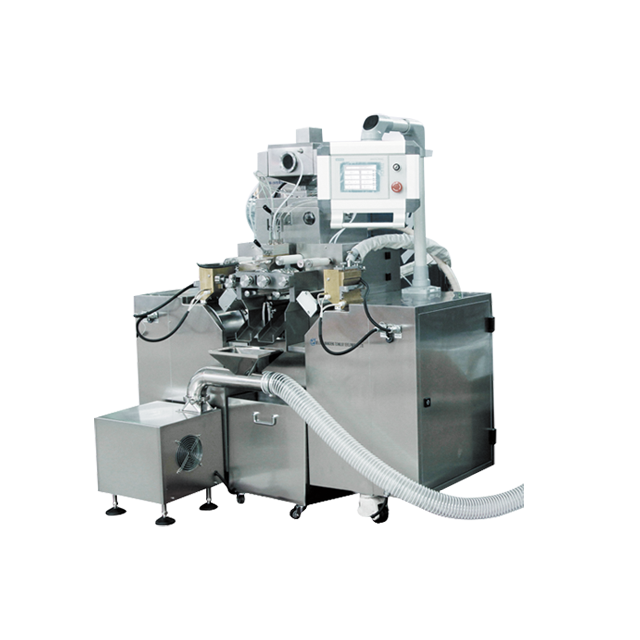
Los operadores no pueden esperar a que un lote terminado detecte defectos. La evaluación en tiempo real mantiene la maquinaria calibrada y minimiza el desperdicio de material.
El muestreo manual con micrómetro sigue siendo el método fundamental en el taller. Los operadores extraen lotes aleatorios del conducto de salida cada veinte minutos. Utilizando micrómetros digitales calibrados, miden ejes de costura a costura, de polo a polo y diagonales. Las variaciones más allá del umbral aceptable requieren ajustes inmediatos de la máquina.
El espesor de la cinta de gelatina impacta directamente en la geometría final. Una cinta izquierda más gruesa crea una distribución de masa asimétrica. La cápsula se enfriará hasta adquirir una forma ovalada. Los ingenieros controlan esto mediante medidores láser antes de que la red llegue a las herramientas. Las cajas esparcidoras deben tener espesores idénticos, que generalmente oscilan entre 0,030 y 0,040 pulgadas.
El muestreo manual deja lugar al error humano. Para cerrar esta brecha, las instalaciones modernas se actualizan a un encapsulador inteligente de cápsulas blandas . Estos sistemas cuentan con inspección óptica automatizada. Las cámaras de alta velocidad escanean las cápsulas que caen de las herramientas. El software analiza la geometría de 360 grados en milisegundos. La interfaz PLC alerta a los operadores sobre las desviaciones al instante y rechaza automáticamente las cápsulas que no cumplen con las especificaciones.
La sincronización mecánica no es negociable. Las discrepancias menores en los engranajes se manifiestan como defectos físicos graves en el producto terminado.
Los troqueles rotativos requieren una alineación microscópica. Las cavidades hemisféricas izquierda y derecha deben coincidir perfectamente. La desalineación crea una costura desplazada, conocida en el taller como labio. Este labio destruye la estabilidad aerodinámica y crea un punto débil propenso a romperse en el cañón. Los ingenieros utilizan herramientas de alineación especializadas para garantizar que las uniones permanezcan completamente niveladas.
Además, la sincronización de la bomba de medicamento debe sincronizarse con la rotación del troquel. La bomba de inyección funciona según un estricto ciclo mecánico. La inyección de líquido demasiado pronto estira el sello de gelatina, provocando formas oblongas. La inyección tardía da como resultado cápsulas con hoyuelos insuficientemente llenas y que carecen de presión hidráulica interna. La calibración del engranaje de la bomba en el momento exacto del cierre de la cavidad fuerza a la gelatina a formar una verdadera esfera.
Formar la esfera es sólo el primer paso. El entorno de posproducción dicta la calidad del producto final.
Las bolas de pintura recién extruidas son cálidas y muy flexibles. Se parecen a pequeños globos de agua llenos de líquido. Sentarse estacionario sobre un transportador permite que la gravedad tire del relleno pesado hacia abajo. El fondo se hunde y se aplana. Una vez que la gelatina se cura con una zona plana, el producto se arruina permanentemente.
Para contrarrestar esto, los operadores dirigen la producción a secadoras en línea. Las cestas cilíndricas giratorias mantienen el producto en movimiento continuo. Esta caída dinámica evita que la gravedad distorsione la forma. Los sopladores de gran volumen extraen la humedad de manera uniforme, consolidando la geometría esférica.
La industria del paintball está experimentando actualmente un cambio masivo hacia formulaciones de relleno basadas en PEG totalmente biodegradables. Si bien son respetuosos con el medio ambiente, estos materiales sostenibles exhiben propiedades de viscosidad y retención térmica muy diferentes en comparación con las pinturas tradicionales a base de aceite. Esta transición complica el mantenimiento de la redondez. Los rellenos alternativos curan a un ritmo impredecible, lo que aumenta el riesgo de formación de hoyuelos u ovalaciones. Los fabricantes con visión de futuro ahora confían en el secado basado en datos. Al integrar sensores de humedad inteligentes y controles HVAC asistidos por IA, los ingenieros ajustan dinámicamente los tiempos de secado para contrarrestar comportamientos de curado impredecibles.
El control de calidad final se basa en una clasificación automatizada para detectar variaciones menores. Los clasificadores de rodillos calibrados utilizan cilindros giratorios divergentes. Las cápsulas perfectamente redondas caen a través de los huecos designados hacia los contenedores de recogida premium. Las formas de gran tamaño u ovaladas viajan más abajo en la línea para ser rechazadas.
La producción de torneos complementa los rodillos físicos con máquinas clasificadoras ópticas. Los transportadores de alta velocidad pasan las cápsulas por debajo de múltiples cámaras. El software de reconocimiento de imágenes identifica puntos planos microscópicos o formas irregulares. Una ráfaga precisa de aire comprimido expulsa instantáneamente las unidades defectuosas, garantizando estrictas garantías de redondez.
Tipo de equipo | Escala de producción | Tecnología de accionamiento | Funciones de control de redondez |
|---|---|---|---|
Encapsulador a escala de laboratorio | I+D/lote pequeño | Mecánico estándar | Ajuste manual de la cinta, ideal para validar la viscosidad del relleno y la elasticidad de la cáscara. |
Encapsulador inteligente | Medio a alto | Impulsado por servomotor | Inspección óptica automatizada, pantalla táctil PLC, ajuste automático del espesor de la gelatina. |
Encapsulador de alta velocidad | Fabricación en masa | Transmisión directa avanzada | Juego cero de engranajes, tambores de enfriamiento automatizados, mantiene una sincronización perfecta del troquel a altas RPM. |
La transición de una nueva fórmula a la fabricación en masa requiere una cuidadosa selección de equipos y ajuste de parámetros.
Antes de ampliar, los ingenieros validan las fórmulas en una máquina de laboratorio de gel blando . Esta configuración compacta prueba el espesor de la carcasa y la viscosidad del relleno en lotes controlados. I+D confirma que la fórmula tiene la elasticidad correcta para mantener una forma esférica bajo presión sin desperdiciar cientos de galones de material.
Una vez validadas, las instalaciones se actualizan a una máquina de cápsulas blandas de alta velocidad para una producción masiva. Los ciclos de gran volumen introducen fluctuaciones térmicas. Los modelos premium de alta velocidad utilizan servomotores avanzados en lugar de enlaces mecánicos. Esto elimina el juego del engranaje y mantiene la sincronización perfecta de la matriz a velocidades superiores a 100.000 cápsulas por hora. Los tambores de enfriamiento automatizados estabilizan las temperaturas de la cinta, evitando la acumulación de calor que causa la deformación durante los turnos continuos.
Incluso las instalaciones de primer nivel encuentran defectos. La resolución rápida de problemas minimiza el tiempo de inactividad y el desperdicio de material en el taller.
Los hoyuelos indican un llenado insuficiente o un secado excesivamente rápido. La cápsula carece de presión interna. Los ingenieros deben calibrar la bomba de inyección para un mayor volumen de llenado o reducir la velocidad de secado del HVAC.
La formación de huevos se debe a un grosor desigual de la cinta o a una temperatura incorrecta de la cuña. La solución implica usar un micrómetro para verificar el grosor de la cinta, recalibrar los espacios de la caja esparcidora y verificar los elementos calefactores de cuña de latón.
Las costuras desplazadas apuntan directamente a la desalineación del rodillo del troquel. Los operadores deben detener la línea, realinear las marcas de sincronización de la matriz y verificar la sincronización de los engranajes.
Los puntos planos ocurren cuando las cápsulas calientes permanecen estacionarias. Asegure una transferencia suave desde el conducto de salida a las secadoras. Verifique que las cestas giren a las RPM correctas para mantener el producto dando vueltas.
Las bolas de pintura de alta calidad suelen tener una tolerancia de redondez de más o menos 0,005 pulgadas. Cualquier cosa más allá de esta variación microscópica afecta negativamente la forma en que la bola de pintura encaja en el cañón marcador. Esto conduce a una mala eficiencia del aire, trayectorias de vuelo erráticas y un alto riesgo de rotura del cañón durante el juego.
Sí, pero requiere modificaciones muy específicas. La máquina debe contar con herramientas especializadas con cavidades de matriz perfectamente esféricas en lugar de formas ovaladas estándar. Además, la producción de paintball requiere una configuración de secado en secadora mucho más robusta para manejar cápsulas más pesadas y evitar que se aplanen.
Los parámetros críticos como la alineación de la matriz, la sincronización de la bomba de inyección y el espesor de la cinta requieren una calibración al comienzo de cada turno de producción. Los operadores de máquinas también deben tomar muestras de control de calidad aleatorias cada veinte minutos durante una ejecución activa para mantener tolerancias estrictas.
Los hoyuelos suelen aparecer durante el proceso de secado posterior a la encapsulación. Esto sucede si la humedad de la sala de curado es incorrecta o si el volumen inicial de llenado de pintura fue demasiado bajo. La cápsula carece de suficiente presión hidráulica interna para permanecer perfectamente esférica a medida que la cubierta de gelatina se endurece.
La gelatina es muy sensible a la temperatura. El calor excesivo hace que las cintas se ablanden demasiado, lo que da lugar a formas ovaladas alargadas a medida que atraviesan los troqueles. Por el contrario, las temperaturas demasiado bajas impiden el sellado adecuado de las costuras, lo que hace que las cápsulas se abran bajo presión.
Los ingenieros utilizan medidores láser de precisión o indicadores de cuadrante altamente calibrados montados directamente sobre los tambores de enfriamiento. Esto permite un seguimiento en tiempo real. Si el espesor se desvía del estándar de 0,030 a 0,040 pulgadas, los operadores pueden ajustar las cajas esparcidoras inmediatamente.
Mantener tolerancias esféricas estrictas exige equipos de precisión y datos de producción confiables. Actualizar su línea de encapsulación elimina las roturas del barril y eleva la reputación de su marca en el campo. Ya sea que necesite una configuración compacta de I+D o una línea de producción de alta velocidad totalmente automatizada, seleccionar la maquinaria adecuada es fundamental. Explore la gama completa de soluciones de encapsulación avanzadas en Sinagel para optimizar su proceso de fabricación hoy.


