
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-20 Origen:Sitio


El mercado nutracéutico está experimentando actualmente un cambio de paradigma masivo. Los consumidores globales exigen cada vez más productos con certificación vegana, halal y kosher. Los fabricantes por contrato ahora deben hacer malabarismos con una gama más amplia de líneas de productos distintas que nunca. Este giro en toda la industria significa que ejecutar cambios de recetas rápidos y fluidos ya no es solo una tarea de mantenimiento de rutina. Se ha convertido en una ventaja competitiva crítica. Las instalaciones que puedan girar rápidamente sin sangrar capital dominarán el espacio.
El análisis de las tendencias actuales de fabricación revela un fuerte movimiento hacia una producción de bajo volumen y alta combinación. Las marcas de salud lanzan con frecuencia suplementos vegetales de edición limitada y altamente especializados para captar nichos de mercado. En consecuencia, las líneas de producción ya no pueden permitirse el lujo de ejecutar una única receta monolítica durante semanas enteras. La agilidad operativa es el nuevo estándar de la industria. Si su instalación produce cápsulas blandas veganas, ya sabe que la gelatina de origen vegetal se comporta de manera completamente diferente a la gelatina tradicional de origen animal. Las formulaciones que se basan en almidón de tapioca o extractos de carragenano son notoriamente temperamentales.
La transición a una nueva formulación implica mucho más que verter un líquido diferente en la tolva. Requiere un proceso altamente sistemático de limpieza profunda, ajustes mecánicos precisos, recalibración del software y un estricto control de calidad. En esta guía completa, lo guiaremos a través de los pasos exactos, las prácticas prácticas probadas en el campo y las consideraciones técnicas necesarias para cambiar sin problemas las recetas en su equipo de encapsulación.
La preparación es crucial: un cambio de receta exitoso comienza con rigurosos protocolos de limpieza. La utilización de sistemas de limpieza in situ evita la peligrosa contaminación cruzada entre diferentes ingredientes farmacéuticos activos o masas de gel.
La temperatura y la viscosidad importan: los geles de origen vegetal exhiben una ventana termodinámica notoriamente estrecha. Exigen ajustes de temperatura diferentes, a menudo significativamente más altos, y controles de viscosidad precisos en comparación con la gelatina tradicional.
Se requieren cambios de herramientas: cambiar el tamaño o la forma de las cápsulas requiere cambiar físicamente los rodillos de matriz, las cuñas de inyección y las placas de distribución para garantizar una encapsulación precisa.
La automatización acelera el proceso: los equipos de fabricación modernos permiten a los operadores guardar y cargar instantáneamente parámetros de recetas específicos directamente desde una pantalla táctil digital.
Las pruebas posteriores al cambio no son negociables: ejecute siempre un lote de prueba a baja velocidad para verificar el espesor del sello, la precisión del peso del relleno y la integridad visual antes de iniciar la producción comercial a gran escala.
Antes de iniciar un procedimiento de cambio complejo, los operadores deben comprender los principios mecánicos y térmicos que impulsan una máquina de producción de cápsulas vegetales . A diferencia de los rellenos tradicionales de cápsulas duras de dos piezas que unen mecánicamente cubiertas secas prefabricadas, el equipo de encapsulación de cápsulas blandas forma la cubierta de la cápsula e inyecta el material de relleno simultáneamente. Esto ocurre en un proceso de matriz rotativa sincronizada y continua.
El sistema utiliza una matriz polimérica de origen vegetal. Imagínese la consistencia espesa y ligeramente pegajosa del almidón de tapioca calentado y los extractos de algas marinas bombeados desde un tanque de fusión humeante a cajas esparcidoras. Luego, este material se vierte sobre tambores de enfriamiento enfriados para formar dos cintas delgadas y continuas. A continuación, el mecanismo de llenado inyecta una microdosis precisa del ingrediente activo entre estas dos cintas. Esta carga útil podría ser un aceite resbaladizo a base de lípidos, una suspensión arenosa o una pasta botánica densa.
Al mismo tiempo, los rodillos giratorios cortan las cintas con la forma deseada. Aplican una intensa presión térmica para sellar herméticamente la cápsula. Los polímeros de origen vegetal poseen pesos moleculares más altos y comportamientos gelificantes distintos en comparación con la gelatina bovina o porcina. Por lo tanto, los colectores de calentamiento de la máquina y los mecanismos de sellado deben funcionar bajo tolerancias implacables y altamente específicas. Las máquinas avanzadas utilizan servoaccionamientos independientes, lo que permite velocidades precisas del rodillo del troquel de hasta 5 o 7 revoluciones por minuto, optimizadas específicamente para formulaciones vegetales complejas.
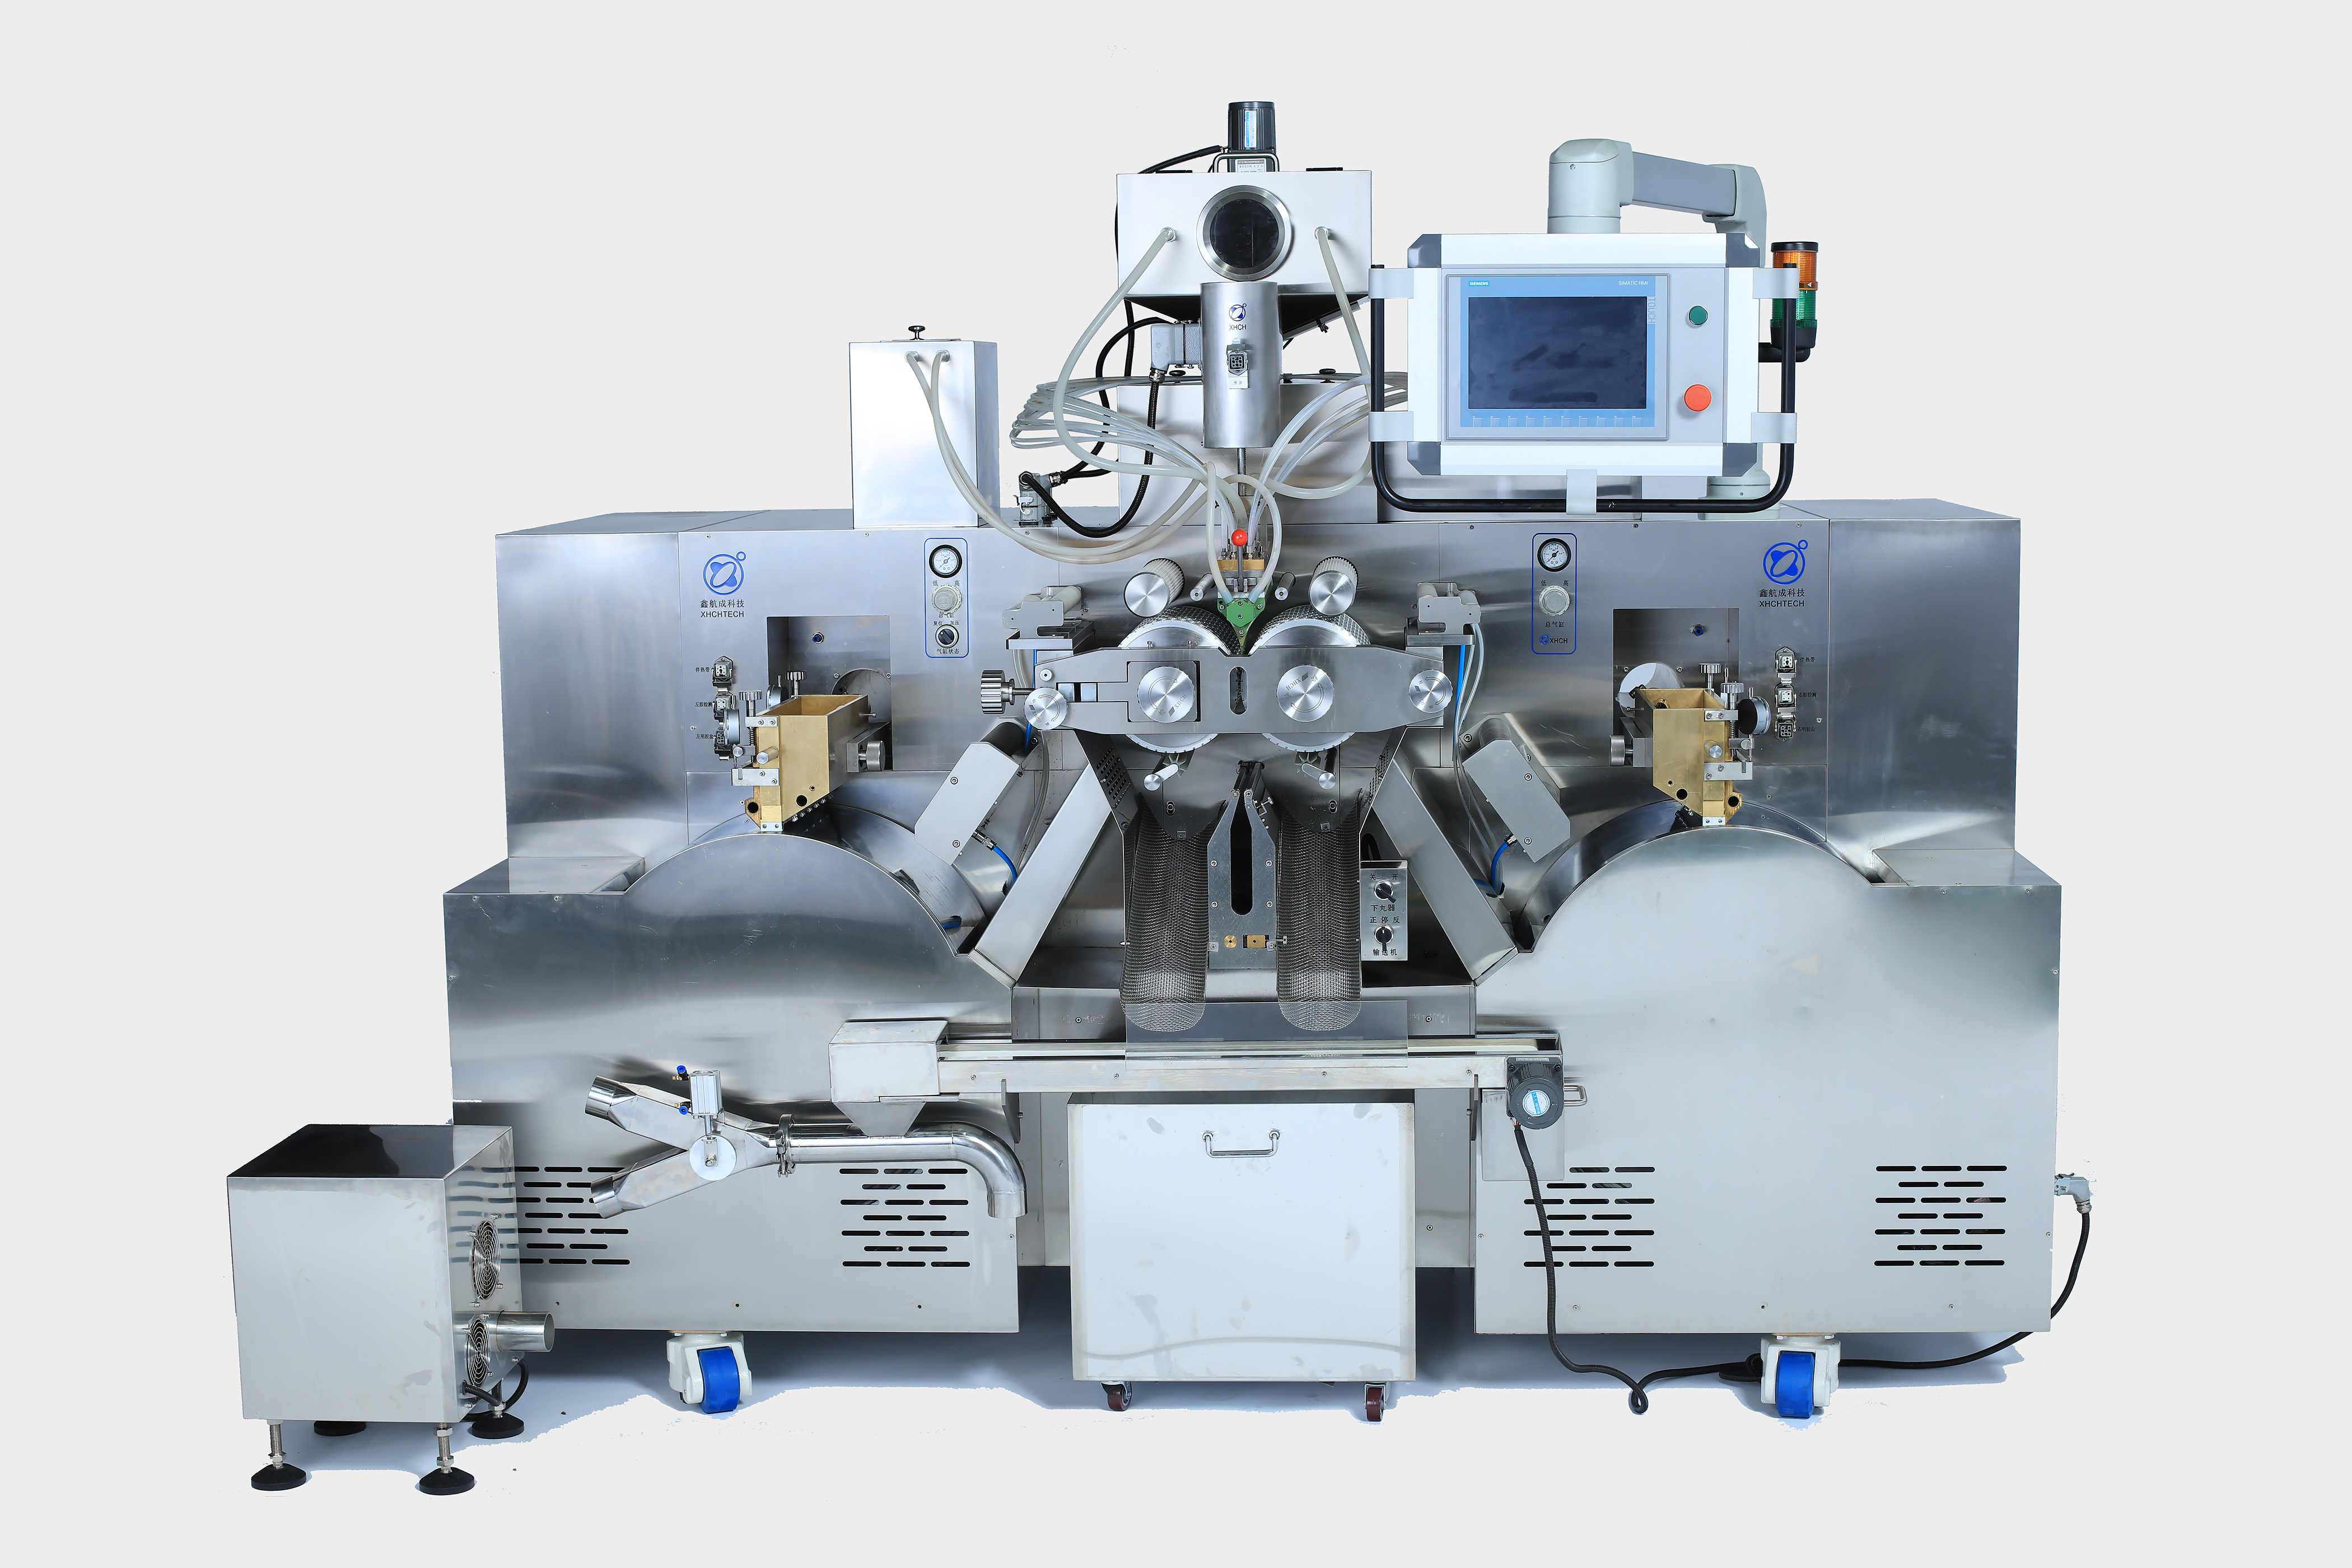
Ejecutar un cambio de receta es una operación delicada y altamente técnica que impacta directamente la efectividad general del equipo. Los operadores de las instalaciones normalmente modifican la formulación del armazón, el material de relleno o ambos. La transición de un gel vegano transparente a uno pigmentado requiere purgar toda la línea. Cambiar la carga útil interna de un aceite de vitamina E de baja viscosidad a una suspensión espesa de hierbas requiere una recalibración completa de la bomba.
Los sustitutos de la gelatina de origen vegetal son muy sensibles a las fluctuaciones térmicas. Presentan una curva de fraguado pronunciada. Si la temperatura desciende aunque sea ligeramente por debajo del umbral requerido, la masa de gel se solidifica rápidamente hasta convertirse en una masa gomosa y rebelde. Si la receta anterior no se purga sistemáticamente de las rutas de fluido, o si el nuevo perfil térmico está calibrado incorrectamente en su máquina de cápsulas blandas , los fabricantes enfrentan graves riesgos operativos. Estos riesgos incluyen colectores de la caja esparcidora obstruidos, cuñas de inyección desalineadas y cápsulas deformadas con uniones comprometidas. La precisión absoluta durante este cambio minimiza el desperdicio de materias primas de alto valor y protege la longevidad mecánica de su línea.
Introducir una nueva formulación en un recorrido de fluido contaminado es una violación directa de las Buenas Prácticas de Fabricación. En consecuencia, la fase inicial de cambio de receta implica un riguroso protocolo de desmontaje, purga y limpieza. Los veteranos de las fábricas saben que aquí simplemente no se pueden tomar atajos.
Primero, evacue de manera segura cualquier gel residual de origen vegetal de los tanques de retención primarios, las mangueras de transferencia calentadas y las cajas esparcidoras. El drenaje por gravedad combinado con la purga de aire a baja presión elimina eficazmente los residuos pegajosos de las líneas. A continuación, vacíe completamente la tolva del medicamento. Accione la bomba de material para hacer circular los pistones hasta que las líneas de fluido internas, las placas de distribución y la cuña de inyección estén completamente libres del ingrediente activo anterior.
Desmonte con cuidado la cuña de inyección, los rodillos del troquel y los componentes de la bomba de medicamento. Estas piezas mecanizadas con precisión deben limpiarse con disolventes validados de calidad alimentaria o agua purificada a alta temperatura. El agente de limpieza específico depende estrictamente de si el material de relleno anterior era a base de aceite o soluble en agua.
Además, si su equipo cuenta con un sistema de limpieza in situ integrado, inicie el ciclo de limpieza automatizado. Esto enjuaga las tuberías internas con detergentes y desinfectantes designados. Después del ciclo de lavado, asegúrese de que todas las superficies internas estén completamente secas. Incluso una cantidad microscópica de humedad residual reaccionará con la nueva masa de gel vegetal. Esta humedad provoca fallas estructurales catastróficas de la cinta durante la fase de fundición.
Una vez que se haya verificado que el equipo está impecablemente limpio y seco, los operadores pueden proceder con la configuración mecánica y del software para la nueva formulación. A continuación se muestra un desglose estructurado y probado en campo del proceso de cambio.
Si el nuevo lote de producción requiere una especificación física diferente, se deberán instalar los rodillos de matriz correspondientes. Por ejemplo, la transición de un óvalo de tamaño 10 a un oblongo de tamaño 20 requiere un cambio completo de herramientas. Los operadores deben alinear las marcas de sincronización mecánica en los engranajes con absoluta precisión. Esto asegura que las cintas de gel izquierda y derecha se sincronicen perfectamente. Posteriormente, asiente y calibre la cuña de inyección correspondiente diseñada específicamente para esa cavidad del troquel.
Conecte el tanque de preparación que contiene la masa de gel de origen vegetal recién formulada al sistema de alimentación de la máquina. Al mismo tiempo, cargue la tolva de medicamentos con el nuevo material de relleno activo. Verifique sistemáticamente todos los accesorios sanitarios, válvulas y mangueras de transferencia calentadas. Deben estar bien sujetos para mantener la presión y evitar fugas de material sucias en el piso de la fábrica.
Los sistemas de encapsulación industrial utilizan controladores de pantalla táctil avanzados como cerebro de la operación. Navegue a la interfaz de administración de recetas. Si la formulación es una receta existente y previamente validada, simplemente selecciónela de la base de datos. El sistema calibra automáticamente los servomotores para ajustar el tiempo de inyección y el volumen de carrera de la bomba. Si inician una receta nueva, los operadores deben ingresar manualmente los parámetros de ingeniería validados. Estos incluyen el peso de llenado objetivo, la velocidad de rotación del rodillo del troquel y las temperaturas multizona.
Inicie el flujo de la masa de gel a través de las cajas esparcidoras para lanzar las nuevas cintas vegetales en los tambores de enfriamiento enfriados. Pase las cintas solidificadas sobre los rodillos de lubricación y páselas con cuidado a través de la línea de contacto de los rodillos troqueladores. Finalmente, cebe la bomba de medicamento. Esto garantiza que el nuevo ingrediente activo fluya constantemente hacia la punta precisa de la cuña de inyección, expulsando cualquier bolsa de aire atrapada en la ruta del fluido.
Más allá del hardware externo, el principal desafío mecánico de un cambio de receta reside en el mecanismo automático de llenado de cápsulas blandas . Específicamente, la bomba de medicamento de desplazamiento positivo requiere atención cuidadosa. Los diferentes ingredientes activos poseen propiedades reológicas muy diferentes. La transición de un fino aceite de semilla de cáñamo a una densa pasta de hierbas requiere recalibraciones mecánicas específicas.
El operador ajusta físicamente la longitud de la carrera del pistón de la bomba mediante diales micrométricos. Este ajuste mecánico dicta el desplazamiento volumétrico exacto del fluido. Garantiza que la dosis dispensada cumpla con los estrictos requisitos de miligramos del registro de lote. Además, el mecanismo de llenado debe inyectar la carga útil de líquido en el microsegundo exacto en que los rodillos giratorios forman la mitad inferior de la cavidad de la cápsula. Si este tiempo se adelanta o retrasa aunque sea ligeramente, la presión hidráulica hará que la cápsula explote.
Al procesar materiales de relleno altamente viscosos, los operadores deben activar la camisa de calentamiento térmico de la tolva de medicamentos. Elevar la temperatura reduce la resistencia a los fluidos. Esto garantiza un flujo laminar constante hacia los cilindros de la bomba y evita la cavitación destructiva de la bomba.
La gelatina estándar bovina o porcina se derrite y forma sellos a temperaturas relativamente bajas y tolerantes. Por el contrario, los polímeros de origen vegetal se comportan de manera completamente diferente. Exigen un perfil térmico mucho más agresivo. Al ejecutar un cambio de receta en su máquina llenadora de cápsulas blandas , la calibración térmica es la variable más crítica a controlar.
La temperatura de la caja esparcidora debe establecerse significativamente más alta que los parámetros tradicionales de gelatina. Las temperaturas suelen oscilar entre 60 grados y 90 grados Celsius, dependiendo estrictamente de la proporción específica de almidón a carragenina en su formulación. Este intenso calor mantiene la matriz polimérica lo suficientemente fluida como para poder moldear limpiamente. Los operadores también deben ajustar físicamente la separación de la hoja del esparcidor utilizando galgas de espesores. Esto logra el grosor de cinta preciso necesario para soportar el tamaño y peso de la nueva cápsula.
La cuña de inyección cumple un doble propósito fundamental. Entrega el material de relleno y aplica energía térmica localizada para calentar las superficies internas de las dos cintas de gel. Esto les permite fusionarse bajo la presión de los rodillos del troquel. Las cápsulas veganas generalmente requieren una temperatura de cuña mucho más alta para lograr la reticulación de las cadenas poliméricas. Los operadores deben controlar este parámetro obsesivamente. El calor excesivo derretirá y rasgará las cintas, provocando una falla catastrófica en la red. Un calor insuficiente no logrará fusionar los polímeros, lo que dará como resultado cápsulas sin sellar que filtrarán ingredientes activos por toda la cinta transportadora.
Nunca cambie una receta, presione iniciar y aléjese inmediatamente asumiendo que el equipo está listo para la fabricación a gran escala. La transición de una formulación vegetal a otra introduce innumerables variables. Debe validar el cambio con una prueba controlada y altamente examinada.
Comience por activar el equipo a una velocidad operativa significativamente reducida, generalmente entre 1 y 2 revoluciones por minuto. Este ritmo lento permite a la máquina estabilizar sus zonas térmicas. Permite a los operadores observar de cerca la formación de la cinta y el tiempo de inyección en tiempo real. Una vez que se produce un lote pequeño y manejable de cápsulas de muestra, ejecute una serie de rigurosos controles de calidad.
Precisión del peso de llenado: utilice una balanza analítica calibrada para pesar un conjunto de cápsulas de muestra. Esto verifica que la bomba de medicamento esté dispensando la dosis volumétrica exacta sin desviación estadística.
Integridad de la costura y resistencia al estallido: las cápsulas veganas pueden ser muy propensas a fallar en la costura si la temperatura de la cuña es ligeramente baja. Realice pruebas de estrés físico apretando las cápsulas de muestra. Si las costuras se rompen o gotean bajo una presión mínima, aumente gradualmente la temperatura de la cuña o aumente la presión mecánica aplicada por los rodillos del troquel.
Uniformidad del espesor de la cubierta: divida en dos una cápsula terminada con un bisturí y mida el espesor de la sección transversal de la cubierta con calibradores digitales. El grosor de la parte superior, inferior y de las costuras debe permanecer uniforme. El espesor asimétrico indica una separación entre las palas de la caja esparcidora mal calibrada.
Inspección visual de defectos: examine las cápsulas bajo una iluminación brillante para detectar defectos estéticos. Busque burbujas de aire atrapadas, residuos por donde el material de relleno se filtra hacia la costura o decoloración causada por la degradación térmica.
Defecto observado | Causa potencial | Ajuste recomendado |
|---|---|---|
Cápsulas que gotean por la costura. | Temperatura de la cuña demasiado baja; Presión del rodillo de matriz insuficiente. | Aumente ligeramente el calentamiento de la cuña; Apriete el mecanismo de presión del rodillo de matriz. |
Desgarro de la cinta durante la encapsulación | Tambor de enfriamiento demasiado frío; Viscosidad de la masa del gel demasiado alta. | Elevar la temperatura del tambor de enfriamiento; Compruebe el calentamiento del tanque de retención de masa de gel. |
Pesos de relleno inconsistentes | Burbujas de aire en la línea de material; Sincronización de la bomba desalineada. | Vuelva a cebar la bomba de medicamento; Ajuste la configuración del tiempo de inyección. |
Grosor desigual de la cubierta de la cápsula | La separación de las palas de la caja esparcidora es asimétrica. | Vuelva a calibrar los espacios de la caja esparcidora izquierda y derecha usando una galga de espesores. |
Sólo después de que el lote de prueba cumpla con todas las especificaciones de control de calidad predefinidas, el operador debe aumentar gradualmente el equipo hasta su velocidad de producción comercial óptima.
Si su instalación de fabricación cambia con frecuencia recetas para adaptarse a lotes pequeños o líneas de productos de clientes diversos, la ingeniería subyacente de su equipo dicta la rentabilidad general. La arquitectura mecánica y las capacidades del software determinan directamente cuánto tiempo de inactividad se elimina durante un cambio.
Las máquinas más antiguas, accionadas mecánicamente, dependen en gran medida de complejos ejes de transmisión, cadenas y levas físicas. En estos sistemas heredados, los operadores ajustan manualmente los engranajes y los mecanismos de sincronización mediante llaves. Este proceso es muy susceptible al error humano y fácilmente arrastra un solo cambio de receta durante un turno completo de ocho horas. La actualización a equipos modernos transforma esta agotadora tarea en un proceso ágil y predecible.
Al evaluar maquinaria diseñada para brindar agilidad operativa, los gerentes de producción deben priorizar capacidades técnicas específicas.
Servomotores independientes: a diferencia de los accionamientos tradicionales que unen todas las piezas móviles a un único motor principal, los sistemas modernos utilizan servomotores separados para los rodillos de troquel, la bomba de medicamento y los tambores de enfriamiento. Esto permite a los operadores realizar microajustes instantáneos de alineación y sincronización a través del software. Elimina por completo la necesidad de detener físicamente la máquina para hacer girar engranajes mecánicos.
Control térmico de alta capacidad: los materiales de origen vegetal requieren un calentamiento robusto. Busque máquinas con sistemas de control de temperatura PID capaces de mantener temperaturas de la caja esparcidora y de la cuña hasta 95 grados Celsius sin fluctuaciones.
Sistemas de memoria de recetas: las interfaces de pantalla táctil avanzadas almacenan cientos de recetas validadas. Una vez que un operador calibra los parámetros perfectos para una formulación específica a base de plantas, guarda el perfil. Al seleccionarlo en el futuro, se ajusta automáticamente la sincronización de la bomba, los volúmenes de inyección y las zonas térmicas con un solo comando digital.
Cambios sin herramientas: Los diseños de ingeniería que utilizan mecanismos de sujeción neumática o de liberación rápida permiten a los operadores intercambiar rodillos de matriz pesados y cuñas de inyección de forma segura y rápida sin necesidad de utilizar una llave.
Cambiar una receta en una línea de producción de cápsulas vegetales es un proceso multifacético que exige una limpieza impecable, precisión mecánica y una profunda comprensión del comportamiento de los materiales de origen vegetal. Al adherirse a un protocolo estricto y estandarizado, garantiza una transición fluida con un tiempo de inactividad mínimo. Purgue meticulosamente los materiales viejos, cambie las herramientas de forma segura, programe cuidadosamente el controlador digital y calibre las zonas térmicas para el gel vegetal específico. A medida que los suplementos veganos continúan su rápido ascenso en el mercado global, dominar el funcionamiento y el cambio de su equipo de encapsulación mantiene su línea de producción ágil, eficiente y altamente rentable. ¿Listo para actualizar su línea de producción y eliminar los cuellos de botella en el cambio? Explore las soluciones de encapsulación servoaccionadas de alto rendimiento de Sinagel para encontrar el equipo exacto adaptado a sus necesidades de fabricación.
La duración de un cambio de receta depende en gran medida de la tecnología subyacente de la máquina y de si se requiere una limpieza profunda y exhaustiva entre lotes. Para las máquinas mecánicas estándar, un cambio completo puede tardar entre 4 y 6 horas. Esto incluye drenar la masa de gel, desmantelar la bomba, limpiar todas las piezas de contacto, instalar nuevas herramientas y recalibrar las temperaturas. Sin embargo, operar una máquina servoaccionada avanzada equipada con sistemas automatizados de limpieza in situ y memoria de recetas digital reduce el tiempo de cambio a solo 1 a 2 horas.
Puedes reutilizar las mismas tiradas de dado sólo si la nueva receta requiere exactamente el mismo tamaño de cápsula y forma geométrica, como un óvalo de tamaño 10. Si la nueva formulación utiliza las mismas dimensiones de la carcasa pero simplemente cambia el ingrediente activo del interior, los rodillos del troquel pueden permanecer en su lugar. Sin embargo, si la nueva receta requiere un volumen de dosificación diferente que requiere una cavidad más grande o más pequeña, o una forma completamente diferente, debe retirar físicamente los rodillos de troquel existentes e instalar el nuevo juego apropiado. Siempre que se cambian los rodillos del troquel, también se debe cambiar la cuña de inyección correspondiente para que coincida con la nueva alineación de la cavidad.
Las cápsulas con fugas inmediatamente después de un cambio de receta casi siempre son sintomáticas de desalineación térmica o mecánica. Los geles de origen vegetal requieren ajustes de calor muy específicos para fusionarse correctamente. Si la temperatura de la cuña de inyección es demasiado baja, las dos cintas de gel no se derretirán lo suficiente como para formar un sello hermético. Por el contrario, si la presión del rodillo troquelador es insuficiente, las cintas no se apretarán lo suficiente durante la fase de corte. Otro culpable común es el momento inadecuado de la inyección. Si el líquido se inyecta una fracción de segundo demasiado pronto o demasiado tarde, contamina el área de la costura antes de sellar, lo que provoca una fuga inmediata.
Los equipos estándar diseñados estrictamente para gelatina de origen animal a menudo tienen dificultades para procesar formulaciones veganas sin modificaciones significativas. La masa de gel de origen vegetal posee una viscosidad inherentemente más alta y requiere temperaturas de procesamiento considerablemente más altas para permanecer fluida. Una máquina estándar puede carecer de la potencia térmica necesaria en sus cajas esparcidoras y tanques de retención. Para hacer funcionar el gel vege de manera eficaz, el equipo estándar generalmente necesita una modernización con tanques especializados calentados a alta temperatura, bombas de material más resistentes capaces de manejar fluidos más espesos y cajas esparcidoras modificadas.
Guardar una nueva receta es un proceso sencillo en equipos modernos controlados por lógica. Una vez que los operadores marcan manualmente la configuración operativa perfecta durante la fase de lote de prueba, navegan a la pestaña Administración de recetas en la interfaz de pantalla táctil principal. Estos ajustes incluyen la temperatura precisa de la cuña, la velocidad del tambor de enfriamiento, la longitud de la carrera de la bomba y la presión del rodillo del troquel. A partir de ahí, el operador crea un nuevo perfil, le asigna un código de producto específico y lo guarda. Durante futuras ejecuciones de producción, al seleccionar este perfil guardado, la máquina ajusta automáticamente sus servomotores y controladores térmicos para que coincidan con esas especificaciones exactas.
La prevención de la contaminación cruzada requiere una purga sistémica completa y una limpieza química validada. No puedes simplemente lavar las líneas con agua. Los operadores deben desmantelar completamente la ruta del fluido, incluidas las cajas esparcidoras, las bombas de material y las cuñas de inyección. Estos componentes deben someterse a un lavado a alta temperatura utilizando detergentes alcalinos de calidad alimentaria para descomponer las proteínas animales, seguido de un enjuague con agua purificada. Se recomienda encarecidamente realizar pruebas con hisopo para verificar la ausencia absoluta de ADN animal antes de introducir la matriz polimérica vegana en el sistema.
A diferencia de la gelatina animal, que requiere habitaciones muy deshumidificadas, los geles de origen vegetal son ligeramente más resistentes a la humedad ambiental pero muy sensibles a las caídas de temperatura ambiente. Lo ideal es que la sala de encapsulación se mantenga entre 20 y 24 grados centígrados, con una humedad relativa controlada entre el 35 y el 45 por ciento. Si la temperatura ambiente desciende demasiado, las cintas vegetales se enfriarán demasiado rápido después de salir de los tambores de fundición, perderán su elasticidad y se romperán antes de llegar a los rodillos de matriz.


