
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-20 Origen:Sitio


Pocos escenarios en una planta de fabricación son más frustrantes que mirar dentro de una secadora después de horas de producción constante, sólo para descubrir un lote de cápsulas blandas con fugas. Basta con una sola cápsula rota. El material de relleno que se escapa cubre instantáneamente miles de cápsulas circundantes. Este fracaso en cascada arruina el atractivo estético de toda una producción. Peor aún, resulta en pérdidas financieras significativas y desperdicio de ingredientes farmacéuticos activos.
La causa fundamental de estas costosas fugas se remonta casi universalmente a la costura de la cápsula. Como soldadura principal que mantiene juntas dos cintas de gelatina, la costura es inherentemente el punto estructural más vulnerable de una cápsula de gelatina blanda. Si esta fusión es demasiado fina, la cápsula inevitablemente se filtrará bajo tensión mecánica. Por el contrario, una costura demasiado gruesa crea un problema diferente. Es posible que la cápsula no se disuelva adecuadamente dentro del tracto digestivo humano, lo que hace que los ingredientes terapéuticos sean completamente ineficaces.
Dominar el arte de la medición de costuras es una piedra angular no negociable de la calidad de los lotes y el cumplimiento normativo. Esta guía completa lo guía a través de las herramientas precisas, los métodos analíticos empíricos y las técnicas de resolución de problemas mecánicos necesarios para mantener uniones impecables y a prueba de fugas en su línea de producción.
La integridad de la costura es crucial: los datos empíricos dictan que el espesor de la costura normalmente debe medir al menos entre el 30% y el 45% del espesor de la cinta de gelatina original para garantizar un sello hermético y robusto.
Se requieren herramientas de precisión: una medición precisa requiere un micrómetro digital o un microscopio óptico equipado con una retícula calibrada. Las simples inspecciones visuales son totalmente insuficientes para una verdadera garantía de calidad.
La preparación adecuada es clave: Las cápsulas deben drenarse meticulosamente del material de relleno, lavarse con un solvente y cortarse transversalmente en un ángulo preciso de 90 grados para obtener una lectura sin distorsiones.
La calibración de la máquina importa: las costuras desiguales o débiles son predominantemente el resultado directo de rodillos de matriz desalineados, temperaturas incorrectas de las cuñas de inyección o espesores asimétricos de la cinta.
La automatización mejora la consistencia: la transición a maquinaria servoaccionada reduce drásticamente las variaciones de costura mecánica al permitir microajustes computarizados durante las corridas de producción activa.
Comprender las intensas demandas físicas y químicas que se imponen a una cápsula blanda a lo largo de su ciclo de vida resalta exactamente por qué el espesor de la costura sigue siendo un enfoque principal para los ingenieros de control de calidad.
Durante el proceso de encapsulación, dos cintas separadas de gelatina se fusionan mediante un delicado equilibrio de calor y presión. Si esta fusión es incompleta, el punto débil resultante se convierte en el principal candidato a la ruptura. Al pasar a la fase de secado en secadora, las cápsulas se someten a fricción e impacto constantes. Una costura débil se dividirá bajo esta tensión, creando fugas estructurales. Más allá del daño físico inmediato, incluso las microfisuras que no pierden líquido inmediatamente pueden permitir que el oxígeno penetre en el caparazón. Esta exposición al oxígeno conduce a la rápida oxidación y degradación de ingredientes activos sensibles, como el aceite de pescado o las vitaminas liposolubles. En última instancia, esto acorta gravemente la vida útil del producto.
El viaje de una cápsula blanda no termina en la secadora. Posteriormente, las cápsulas deben someterse a un secado en túnel, donde se extrae sistemáticamente la humedad de la matriz de gelatina. A medida que la cáscara pierde agua, se encoge y se aprieta alrededor del material de relleno. Esto genera una inmensa tensión hidrostática directamente sobre la costura. Una costura formada correctamente absorbe esta tensión de manera uniforme. Sin una soldadura sólida, es probable que la cápsula se rompa durante la fase de contracción. También podría fallar más adelante bajo las presiones mecánicas del pulido, clasificación y envasado en blíster automatizados.
Mientras que las costuras delgadas causan fallas mecánicas, las costuras demasiado gruesas presentan un desafío biológico distinto. Los organismos reguladores y los estándares de la farmacopea exigen que las cápsulas se rompan y se disuelvan dentro de un período de tiempo específico en los fluidos gástricos o intestinales. Si un operador hace funcionar el equipo con calor y presión excesivos en la cuña, se crea una cresta gruesa y endurecida en la costura. Esta gelatina endurecida resiste los fluidos digestivos. En consecuencia, la cápsula atraviesa el organismo sin liberar su contenido, destruyendo la biodisponibilidad del producto.
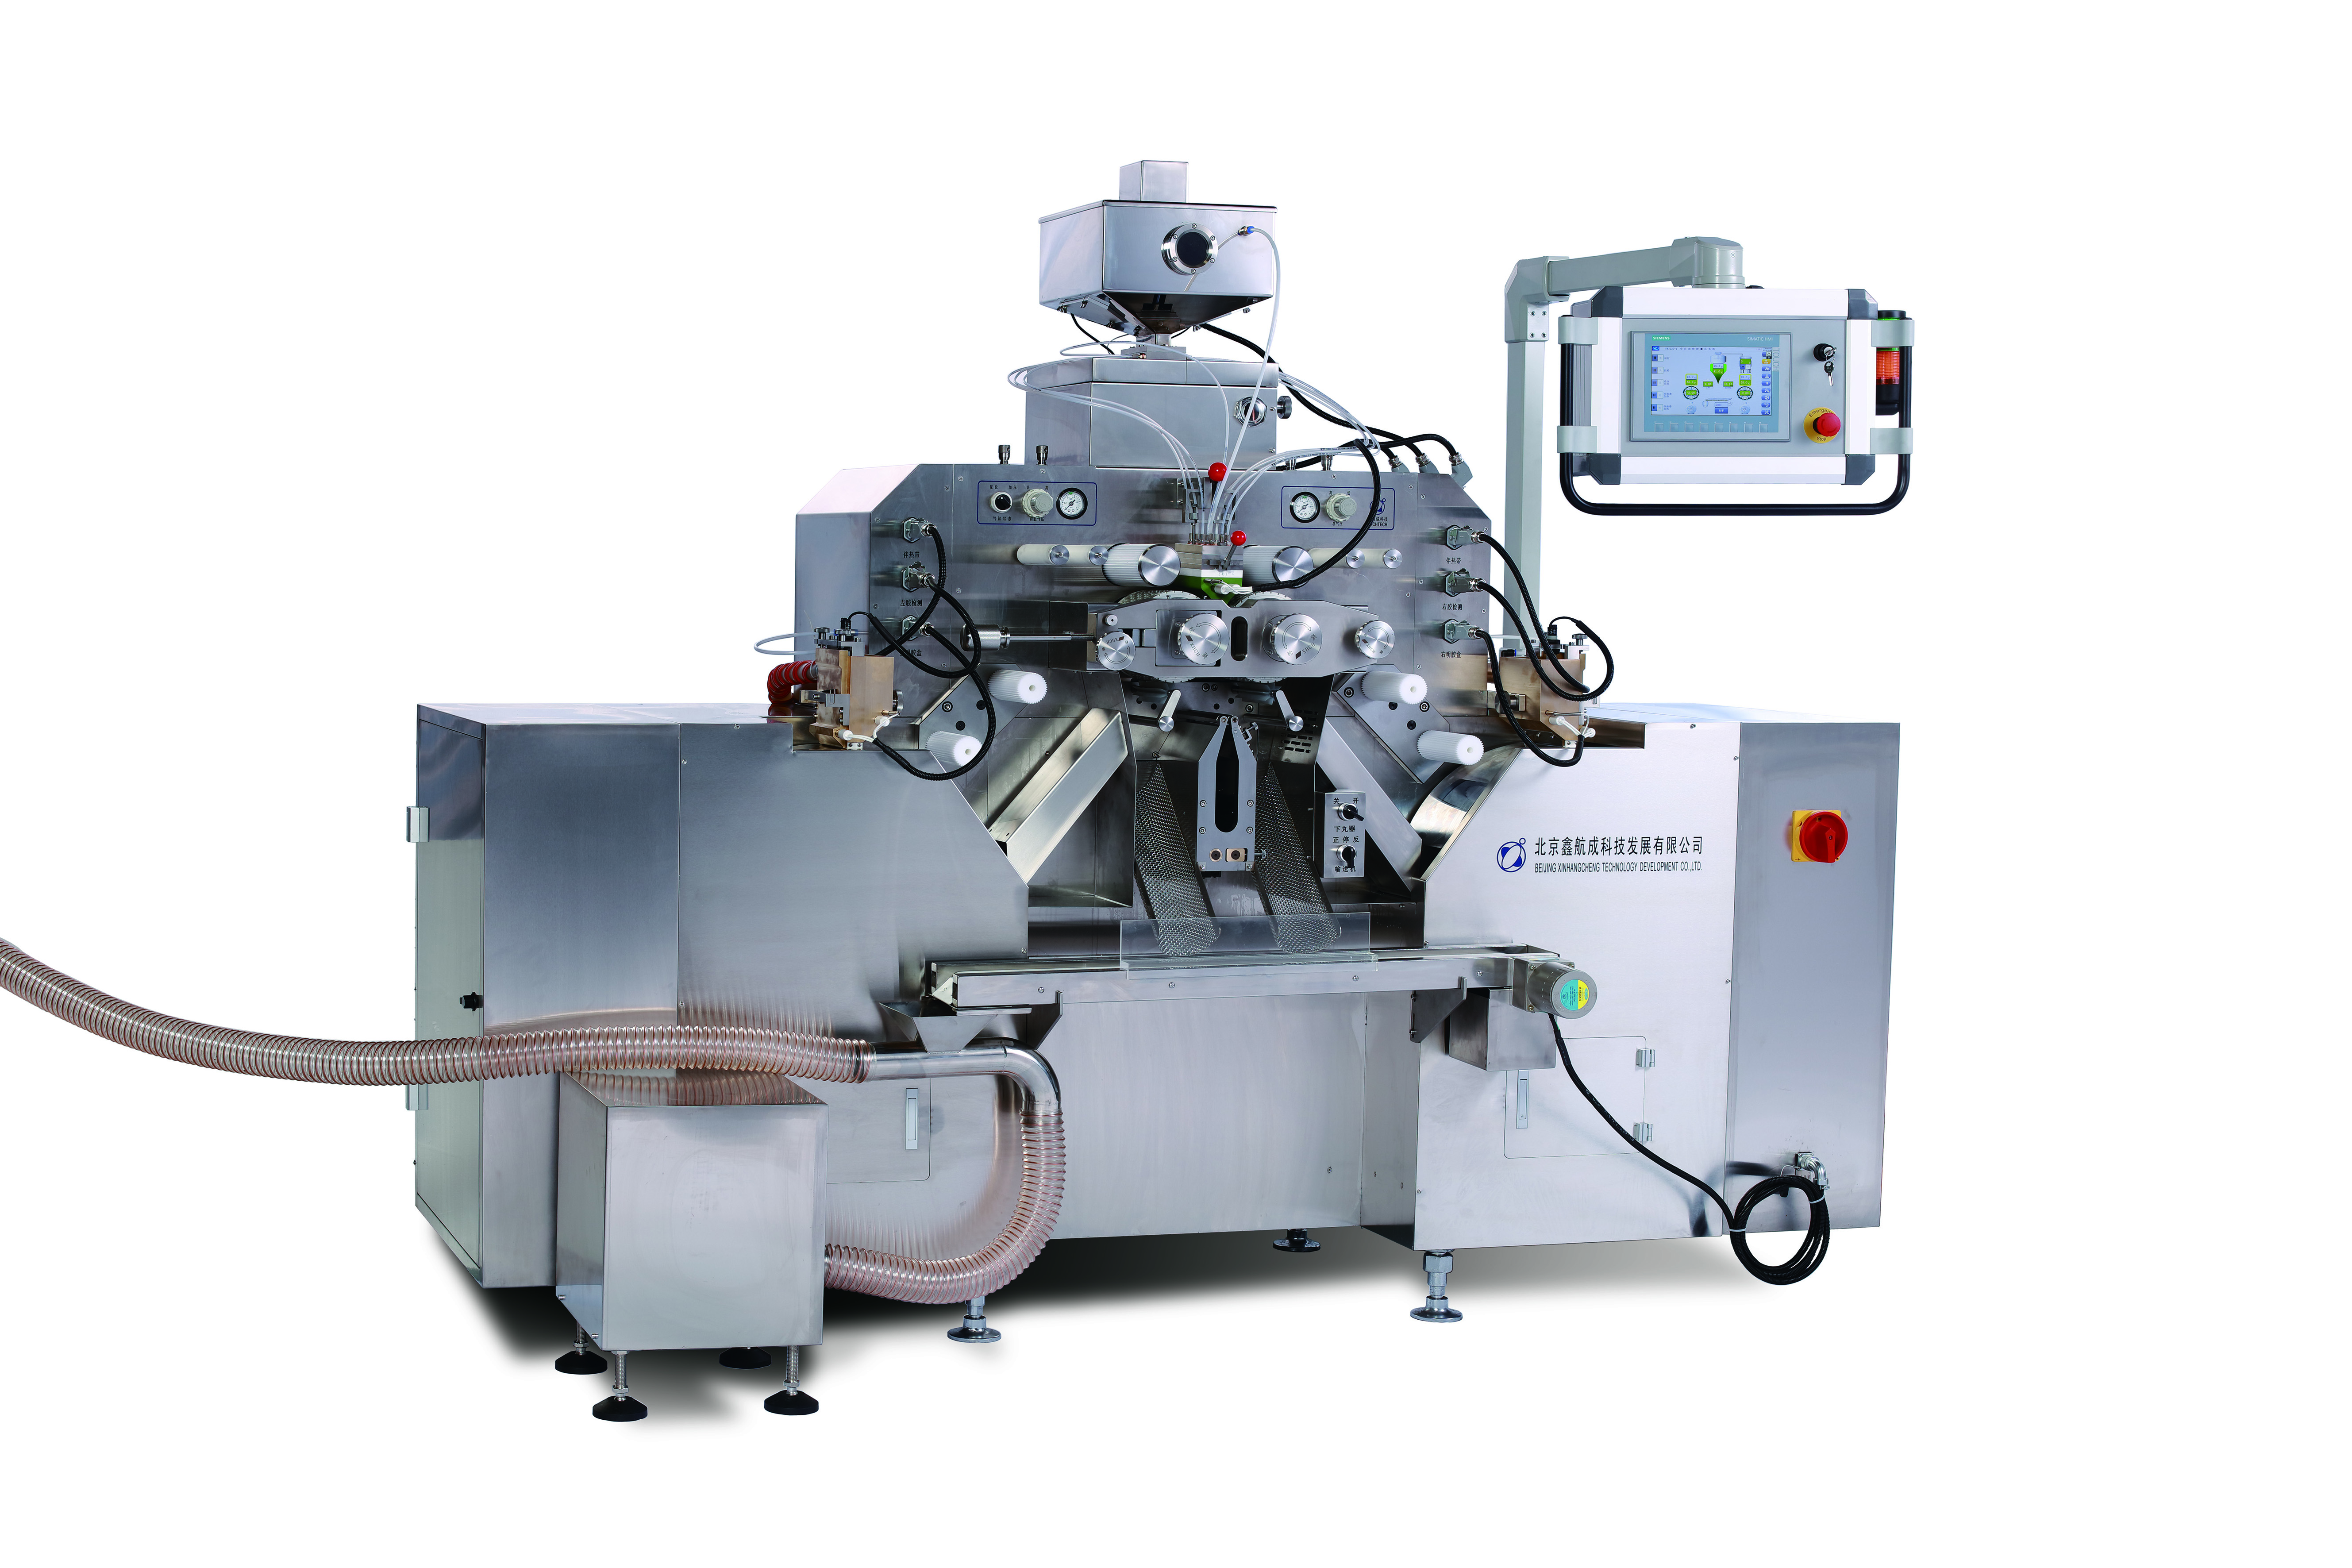
La medición precisa de la costura es inherentemente una tarea microscópica. Debido a que las tolerancias se miden en fracciones de milímetro, los técnicos de control de calidad deben estar equipados con herramientas calibradas y precisas antes de iniciar cualquier protocolo de prueba.
El método más fiable para medir el espesor de la costura implica un microscopio estereoóptico equipado con una retícula calibrada. Este ocular contiene una escala de medición microscópica. Utilizando un aumento de 10x a 40x, un microscopio permite al técnico inspeccionar visualmente la integridad estructural de la línea de fusión y al mismo tiempo medir el espesor exacto de la costura en relación con la pared de la cápsula. Esta doble capacidad lo convierte en el estándar de oro para los laboratorios de control de calidad que cumplen con las normas.
Para controles rápidos directamente en el piso de producción, los micrómetros digitales brindan una alternativa práctica y altamente portátil. Sin embargo, su uso requiere una mano muy entrenada. La gelatina recién encapsulada es increíblemente suave y flexible. Aplicar demasiada presión con los yunques del micrómetro comprimirá la carcasa, lo que dará como resultado una lectura falsamente delgada. Se recomiendan encarecidamente los micrómetros accionados por resorte con dedal de fricción o tope de trinquete. Garantizan una presión de contacto constante y mitigan el error humano.
No se puede medir una costura con precisión si la cápsula todavía está saturada de aceite o pasta. La estación de pruebas debe estar equipada adecuadamente con herramientas de preparación específicas. Se necesitan bisturíes quirúrgicos afilados o hojas de afeitar de un solo filo para asegurar cortes limpios sin romper la gelatina. Además, se requiere un disolvente no polar, como hexano o alcohol isopropílico, para disolver y eliminar los materiales de relleno lipófilos sin degradar la cubierta de gelatina a base de agua. Las pinzas de precisión y las toallitas sin pelusa garantizan que los delicados fragmentos de cáscara se puedan manipular y secar sin transferir aceites de los dedos del técnico.
La ejecución de una verificación de costura requiere un estricto cumplimiento de un protocolo físico estandarizado. Desviarse de estos pasos puede generar datos inexactos, lo que lleva a los operadores a realizar ajustes incorrectos en su máquina de encapsulación de cápsulas blandas..
El control de calidad preciso comienza con un muestreo representativo. No tome simplemente un puñado de cápsulas del centro del conducto de descarga. En su lugar, extraiga con cuidado muestras que se originen en cavidades específicas tanto en el extremo izquierdo como en el extremo derecho de la tirada del dado. El equipo de encapsulación utiliza dos cintas de gelatina separadas y las discrepancias en la configuración de la caja esparcidora pueden hacer que una cinta sea más gruesa que la otra. Medir las cápsulas desde extremos opuestos garantiza que el equipo aplique una presión uniforme en todo el ancho del lote.
Tome la cápsula de la muestra y perfore con cuidado el centro de la pared de la cáscara, manteniendo la hoja alejada de la costura. Exprima suavemente el líquido o el relleno de suspensión en un recipiente para desechos. Una vez que se haya purgado la mayor parte del relleno, sumerja la cáscara vacía en un vaso pequeño del disolvente elegido. Agítelo suavemente para disolver los aceites residuales adheridos a la pared interior. Retire la cáscara con unas pinzas y séquela completamente con un paño sin pelusa. La gelatina debe estar limpia y no resbaladiza. De lo contrario, el aceite residual oscurecerá la lente del microscopio y hará que la carcasa se deslice durante el corte.
Este es posiblemente el paso más dependiente de la técnica de todo el proceso. Coloque la cáscara seca sobre una estera de corte designada. Con un bisturí nuevo, corte la cápsula perfectamente perpendicular a la línea de costura. El corte debe realizarse en un ángulo exacto de 90 grados. Si el corte se realiza en ángulo oblicuo o inclinado, la sección transversal de la costura parecerá artificialmente más gruesa de lo que realmente es. Esto conduce a resultados de control de calidad falsos positivos. El objetivo es crear un perfil limpio y plano de la soldadura donde se fusionaron las dos cintas.
Coloque el trozo de gelatina cortado transversalmente bajo el microscopio óptico o con cuidado entre las mandíbulas de un micrómetro. Primero, mida el grosor de la pared de la cápsula estándar lejos de la costura. A continuación, mida el grosor de la costura en su punto de fusión más estrecho. La viabilidad estructural de la cápsula se determina calculando la relación entre estas dos métricas. Divida el grosor de la costura por el grosor de la cinta original y luego multiplíquelo por 100.
En la fabricación de productos farmacéuticos y nutracéuticos, el punto de referencia universalmente aceptado para el grosor de la costura de la cápsula blanda es un mínimo del 30 % del grosor de la cinta de gelatina original. Idealmente, una costura de alta calidad estará entre 35% y 45% para llenados de aceite estándar.
Si la proporción cae por debajo del 30%, la cápsula corre un riesgo crítico de sufrir fugas durante el secado en secadora o el transporte a granel. Exceder el 50% indica que la gelatina se sobrecalentó o se sometió a una presión excesiva, lo que puede provocar un retraso en la disolución. Es importante tener en cuenta que estos estándares pueden variar ligeramente según la formulación de la cubierta.
Tipo de material de la carcasa | Relación de costura objetivo | Materiales de relleno comunes | Notas de control de calidad |
|---|---|---|---|
Estándar Bovino/Porcino | 35% - 45% | Aceites de pescado, vitamina E, CBD | Altamente estable; Se aplican temperaturas de cuña estándar. |
Gelatina de alta viscosidad | 40% - 50% | suspensiones pesadas, pastas | Requiere una presión ligeramente mayor para eliminar la pasta del área de la costura. |
Tapioca/almidón vegano | 40% - 50% | Aceites de origen vegetal | Las matrices vegetales son más frágiles; requiere una costura ligeramente más gruesa para lograr una integridad estructural comparable a la gelatina animal. |
Cuando las mediciones de costura quedan fuera del rango aceptable, los operadores deben diagnosticar y corregir inmediatamente las variables mecánicas. La formación de costuras depende de un equilibrio muy delicado de calor, presión y sincronización dentro de su Softgel Encapsulator..
La cuña de inyección se encuentra íntimamente entre los dos rodillos de troquel. Calienta las cintas de gelatina hasta su punto de fusión preciso apenas milisegundos antes de presionarlas. Si la cuña está demasiado fría, normalmente por debajo de los 37 grados Celsius para la gelatina estándar, las cintas no se derretirán lo suficiente. Se presionarán entre sí pero no se fusionarán, lo que dará como resultado una costura débil que se abre fácilmente. Por otro lado, si la cuña está demasiado caliente, la gelatina se derrite demasiado y se vuelve excesivamente líquida. Cuando se aplica presión, esta gelatina licuada se exprime completamente fuera de la zona de fusión, dejando una costura translúcida peligrosamente delgada. Los encapsuladores de grado industrial utilizan controladores de temperatura PID avanzados. Esto permite a los operadores ajustar el calor de la cuña en microincrementos de 0,1 grados Celsius, lo que garantiza una estabilidad térmica óptima antes de extraer nuevas muestras.
Si mide una costura y descubre que es notablemente más gruesa en un lado de la cápsula que en el otro, se trata de una costura asimétrica. El principal culpable aquí suele ser las tiradas de dados desalineadas. Las cavidades de la tirada izquierda deben coincidir con absoluta precisión con las cavidades de la tirada derecha. Incluso una fracción de milímetro de desgaste mecánico en los engranajes tradicionales puede provocar que un rodillo se adelanto o se retrase ligeramente. Esto da como resultado una distribución desigual de la presión. Además, verifique la sincronización de la bomba de medicamento. Inyectar líquido una fracción de segundo demasiado pronto o tarde fuerza a que la gelatina se separe antes de que se forme completamente el sello.
Una configuración perfecta de la máquina no puede compensar las materias primas defectuosas. Las cajas esparcidoras se encargan de extruir la gelatina líquida en cintas planas. Si el espacio de la caja esparcidora es desigual, la cinta resultante será más gruesa en un borde que en el otro. Cuando estas cintas desiguales se encuentran en el rodillo del troquel, el espesor de la costura variará drásticamente a lo largo del ancho del lote. Los técnicos deben usar micrómetros para verificar que las cintas izquierda y derecha mantengan un espesor uniforme antes de intentar ajustar los rodillos o la cuña.
El panorama de la fabricación de cápsulas blandas está evolucionando rápidamente. Esta evolución está impulsada en gran medida por estándares farmacopeicos más estrictos y la creciente popularidad de materiales de relleno complejos, incluidos líquidos multifásicos y suspensiones botánicas pesadas. Estos rellenos complejos imponen una tensión sin precedentes en las uniones de las cápsulas, lo que empuja a la industria a repensar los métodos tradicionales de control de calidad.
Históricamente, la verificación de costuras era puramente un proceso de prueba destructivo de posproducción. Hoy en día, hay un claro cambio en la industria hacia los principios de Calidad por Diseño. Los organismos reguladores favorecen cada vez más a los fabricantes que implementan sistemas de monitoreo en línea en tiempo real. En lugar de depender únicamente de mediciones manuales cada hora, las instalaciones modernas están integrando tecnologías de sensores avanzadas. Estos sensores monitorean continuamente el espesor de la cinta, la temperatura de la cuña y la sincronización de la bomba. Este enfoque basado en datos permite el mantenimiento predictivo y ajustes en tiempo real. En consecuencia, reduce drásticamente las tasas de rechazo de lotes y garantiza una mayor biodisponibilidad para el consumidor final.
Para las instalaciones que luchan con altas tasas de defectos o que dependen demasiado de la intuición del operador, actualizar la línea de producción suele ser la solución a largo plazo más rentable. Las máquinas de encapsulación tradicionales se basan en complejos trenes de engranajes mecánicos. Con el tiempo, estos engranajes experimentan desgaste, lo que provoca un juego mecánico. Este ligero juego en los engranajes provoca microdesalineaciones y costuras inconsistentes. La ingeniería moderna resuelve esto mediante la automatización.
La actualización a un servoencapsulador automático reemplaza completamente los engranajes mecánicos tradicionales con servomotores independientes controlados por computadora. Estos motores accionan los rodillos de matriz izquierdo y derecho de forma independiente sin juego mecánico. Utilizando bucles de retroalimentación avanzados, el controlador lógico programable de la máquina mantiene una alineación impecable de las cavidades del troquel con una tolerancia de más o menos 0,01 milímetros. Si un operador detecta una ligera variación en la costura, puede ajustar la alineación del rodillo del troquel digitalmente a través de la pantalla táctil mientras la máquina está en funcionamiento. Esto elimina la necesidad de detener la producción.
Los servosistemas avanzados también se integran perfectamente con las cajas esparcidoras automatizadas. En lugar de que un operador gire manualmente los diales, sensores láser o ultrasónicos monitorean continuamente la cinta de gelatina a medida que se vierte en los tambores de enfriamiento. Si el sensor detecta una desviación en el espesor, los servomotores microajustan automáticamente la separación de la caja esparcidora en tiempo real. Al eliminar de la ecuación el error humano y la deriva mecánica, estos sistemas de circuito cerrado garantizan que la materia prima que ingresa a los rodillos del troquel sea siempre matemáticamente perfecta. Esto se traduce directamente en costuras consistentes y a prueba de fugas.
Para mantener el cumplimiento de las buenas prácticas de fabricación actuales, las instalaciones deben institucionalizar procedimientos estrictos con respecto a la medición de las costuras. Depender de la memoria o de verificaciones informales expone al fabricante a riesgos regulatorios y financieros inaceptables, independientemente de si opera con equipos heredados o con un encapsulador de cápsulas blandas moderno..
Los controles de costuras nunca deben tratarse como un evento único. Las mejores prácticas de la industria dictan que se debe realizar una medición integral de la costura durante la fase inicial de configuración y estabilización de la máquina. Una vez que la máquina esté funcionando de manera constante, se deben realizar controles de rutina cada 30 a 60 minutos durante toda la ejecución del lote. Además, se debe realizar una revisión obligatoria de la costura inmediatamente después de cualquier ajuste mecánico, como alterar la temperatura de la cuña o rellenar los tanques de retención de gelatina.
Cada medición de costura tomada debe registrarse meticulosamente en el Registro Maestro de Lote. La documentación debe incluir la marca de tiempo exacta de la verificación, las cavidades específicas del rodillo del troquel muestreadas, la firma del operador, las medidas brutas tanto de la pared como de la costura, y la relación calculada final. Si una medición no cumple con las especificaciones, el procedimiento debe dictar un plan de acción correctivo claro. Este plan detalla qué cantidad del producto anterior debe ponerse en cuarentena y qué ajustes específicos de la máquina se realizaron antes de que se reanudara la producción.
La verificación rutinaria del espesor de la costura es un paso crítico y no negociable en la fabricación de cápsulas blandas. Previene directamente las fugas de producto y garantiza la eficacia del lote. Al utilizar microscopios ópticos de precisión, emplear técnicas de corte meticulosas y cumplir estrictamente con la proporción de espesor del 30% al 45%, los técnicos de control de calidad pueden protegerse contra rupturas físicas y fallas de disolución biológica.
Sin embargo, es fundamental recordar que, si bien las comprobaciones manuales cualificadas son esenciales para el seguimiento diario, la calidad inherente de su maquinaria dicta el límite máximo del éxito de su producción. Si sus operadores están constantemente luchando contra costuras irregulares, deteniendo la producción para realineamientos de engranajes o lidiando con altas tasas de rechazo, es hora de evaluar su hardware. Si su configuración actual tiene problemas con el juego mecánico o la extrusión inconsistente de la cinta, actualizar a un sistema moderno es el camino más viable a seguir. Explore soluciones de alta precisión como los encapsuladores servo automáticos de cápsulas blandas que ofrece SINAGEL para estabilizar su producción, eliminar costosos rechazos de lotes y prosperar en el exigente mercado nutracéutico actual.
Mientras que las costuras delgadas provocan fugas mecánicas inmediatas, una costura demasiado gruesa crea una barrera biológica. La cresta de gelatina endurecida puede evitar que la cápsula blanda se rompa y se disuelva adecuadamente en el estómago o el tracto intestinal. Esto conduce a pruebas de disolución farmacopea fallidas y a una biodisponibilidad deficiente, lo que significa que el paciente no absorberá la dosis prevista del medicamento o suplemento.
Es el estándar de la industria realizar una verificación integral del espesor de la costura durante el período inicial de configuración y estabilización de la máquina. Una vez que la máquina esté funcionando a su capacidad óptima, los operadores deben realizar mediciones de rutina cada 30 a 60 minutos durante todo el lote, así como inmediatamente después de realizar cualquier ajuste en la máquina.
A veces, los operadores experimentados pueden realizar pequeños ajustes sobre la marcha en la temperatura de la cuña de inyección o en el grosor de la cinta de gelatina. Sin embargo, las alineaciones mecánicas de los rodillos troqueladores en las máquinas tradicionales accionadas por engranajes normalmente requieren detener la producción. Por el contrario, los encapsuladores servoaccionados modernos permiten microajustes computarizados de alineación mucho más fáciles sin detener el lote.
Este defecto asimétrico suele ser causado por dos factores principales. En primer lugar, puede deberse a espesores de cinta de gelatina no coincidentes, donde las cintas izquierda y derecha se moldean en diferentes tamaños desde las cajas esparcidoras. En segundo lugar, y más comúnmente, es causada por una alineación inadecuada de los rodillos troqueladores, lo que resulta en una presión desigual aplicada a las cintas durante el proceso de fusión de encapsulación.
En la fabricación de cápsulas blandas de alta calidad, el espesor de la costura debe permanecer constantemente dentro de una tolerancia estricta de más o menos el 5 % de la proporción objetivo. Las fluctuaciones drásticas más allá de esta tolerancia indican una inestabilidad mecánica subyacente, como engranajes desgastados del rodillo del troquel, temperaturas fluctuantes de la cuña o viscosidad inconsistente de la gelatina, que requieren una recalibración inmediata.
Los materiales de relleno altamente viscosos, como pastas botánicas o suspensiones pesadas, requieren presiones de bomba de inyección más altas para forzar el material hacia la cavidad de la cápsula. Este aumento de presión puede separar inadvertidamente la gelatina derretida en el punto de fusión antes de que se endurezca el sello. Para contrarrestar esto, los operadores a menudo necesitan aumentar ligeramente la presión del rodillo del troquel o utilizar una cuña de inyección especializada diseñada para suspensiones pesadas para garantizar una soldadura limpia y fuerte.


