
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español

Vistas:113 Autor:Editor del sitio Hora de publicación: 2026-10-19 Origen:Sitio


Invertir en encapsulación de cápsulas blandas exige un importante compromiso técnico por parte de su organización. La confiabilidad del equipo dicta directamente sus tasas de rendimiento, la estabilidad del producto y el éxito de la producción a largo plazo. Los operadores de las instalaciones conocen perfectamente los riesgos de un tiempo de inactividad mecánico repentino. Cada lote detenido afecta su programa de producción.
Las demandas del mercado hoy cambian rápidamente. Los consumidores buscan activamente nutracéuticos avanzados, formulaciones líquidas complejas y alternativas veganas de origen vegetal. La maquinaria antigua a menudo tiene dificultades para adaptarse a estos estrictos requisitos modernos. Los ingenieros originalmente diseñaron sistemas más antiguos para formulaciones más simples. Hoy en día, los sistemas antiguos simplemente no pueden manejar materiales de alta viscosidad de manera eficiente. Debe actualizar su infraestructura cuidadosamente para mantener altos estándares de producción.
Diseñamos esta guía de fabricación integral para ayudarlo a navegar por estas decisiones críticas. Proporciona a los equipos de operaciones y adquisiciones un marco objetivo. Descubrirá exactamente cómo evaluar, dimensionar y preseleccionar el sistema adecuado. Queremos que seleccione con confianza la maquinaria que se ajuste a las necesidades exactas de sus instalaciones.
Arquitectura del sistema: una línea completa requiere una integración sincronizada entre los sistemas de fusión de gelatina, preparación de materiales, encapsulación y secado.
Herramientas y formulaciones: los equipos modernos deben equilibrar el procesamiento tradicional de gelatina de origen animal con los controles térmicos y de viscosidad más estrictos necesarios para los excipientes de origen vegetal (veganos).
Integración de cumplimiento: la maquinaria farmacéutica validada debe admitir perfectamente los estándares cGMP, con rigurosas pruebas de aceptación en fábrica (FAT) antes de su implementación.
Construir una línea eficaz de equipos para una fábrica de cápsulas blandas requiere una precisión inmensa. Cada componente individual debe comunicarse sin problemas con el siguiente. No se pueden tratar estas máquinas como islas aisladas. A continuación, trazamos las etapas centrales de esta arquitectura.
El viaje comienza dentro de robustos reactores de acero inoxidable. Los operadores utilizan sistemas de calefacción con camisa para fundir el material de la carcasa de manera uniforme. Debe controlar estrictamente las temperaturas del baño de agua que rodea el reactor. La desaireación al vacío juega un papel fundamental durante esta etapa. El sistema genera un fuerte vacío para extraer las microburbujas atrapadas de la masa de gelatina. Si quedan microburbujas, crean puntos débiles en la costura final de la cápsula.
El control preciso de la viscosidad sigue siendo esencial antes de que el material alcance la etapa de encapsulación. Las masas gruesas provocan cintas desiguales. Las masas delgadas no logran sellar adecuadamente.
Este eje central define su producción diaria. El mecanismo cuenta con un sistema de inyección de bomba de medicamento de alta precisión. Proporciona dosis exactas en las cintas de gelatina justo cuando se encuentran. Los tambores de enfriamiento enfrían las cintas calentadas a la temperatura de formación perfecta. La sincronización de los rodillos de matriz debe permanecer perfecta para cortar y sellar las cápsulas simultáneamente.
Actualmente, los ingenieros debaten sobre sistemas mecánicos versus servoaccionados. Los servomotores ofrecen innegables ventajas de precisión. Reducen significativamente el juego mecánico. Este estricto control reduce directamente las tasas de fugas en las costuras.
Las cápsulas emergen de los cilindros suaves y frágiles. Las secadoras se encargan de la fase inicial de modelado. Tiran suavemente las cápsulas para evitar que se aglomeren y se peguen. Después de darle forma inicial, los operadores transfieren las cápsulas a túneles de secado para su curado final.
El control de la humedad sirve como un punto crítico de falla. Debe integrar sistemas HVAC especializados. El aire ambiente de las instalaciones fluctúa demasiado para un curado confiable.
Su línea requiere equipos de acabado para garantizar el control de calidad. Los pulidores eliminan el exceso de aceite mineral del exterior de las cápsulas. Las unidades de inspección láser escanean automáticamente en busca de malformaciones. Las máquinas clasificadoras automáticas descartan rápidamente cualquier defecto antes del envasado.
Todo este flujo continuo representa un proceso de producción de cápsulas validado . Necesita estos elementos perfectamente alineados para obtener un resultado óptimo.
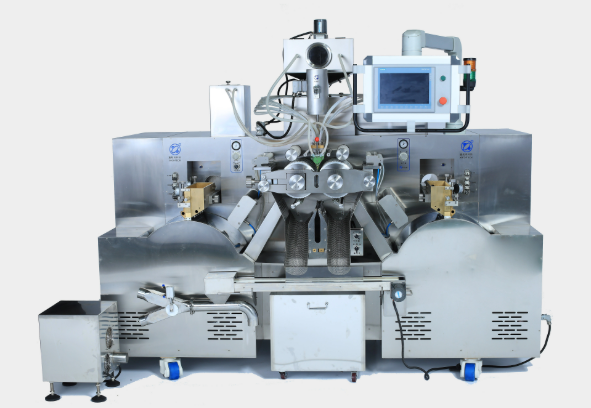
Los administradores de instalaciones deben adaptar las capacidades de las máquinas a sus demandas de producción reales. El sobredimensionamiento crea complejidades operativas innecesarias. Un tamaño insuficiente provoca graves obstáculos en las entregas. A continuación, desglosamos las tres categorías principales de equipos.
Los laboratorios y las instalaciones de investigación dependen en gran medida de sistemas a escala piloto. El caso de uso objetivo principal implica pruebas de formulación y producción de ensayos clínicos. Los fabricantes también los utilizan para tiradas personalizadas de lotes pequeños.
Los criterios de éxito para las máquinas piloto difieren de los de las unidades comerciales. Necesita cambios excepcionalmente rápidos. El desperdicio mínimo de material sigue siendo una prioridad a la hora de probar costosos ingredientes farmacéuticos activos (API). Su tamaño reducido permite que estas máquinas encajen en espacios reducidos de laboratorio.
Las marcas nutracéuticas en crecimiento adoptan con frecuencia sistemas de volumen medio. Las organizaciones de fabricación por contrato (CMO) también los utilizan en gran medida. Estas instalaciones manejan formulaciones de múltiples clientes semanalmente.
El éxito requiere un delicado equilibrio entre automatización y flexibilidad. Quiere suficiente automatización para reducir el trabajo manual. Sin embargo, se necesita suficiente flexibilidad mecánica para adaptarse a líneas de productos muy variadas.
Las instalaciones de gran escala exigen arquitecturas continuas y de alto rendimiento. El caso de uso objetivo se centra en la fabricación farmacéutica 24 horas al día, 7 días a la semana. Estos entornos no toleran ningún tiempo de inactividad no planificado.
Los criterios de éxito se centran en la alta eficacia general del equipo (OEE). Necesita sistemas automatizados de limpieza in situ (CIP) para desinfectar los tanques sin desmontarlos. El estricto registro de datos garantiza el pleno cumplimiento de 21 CFR Parte 11. validada La maquinaria farmacéutica maneja estas rigurosas demandas sin esfuerzo.
La siguiente matriz destaca las diferencias operativas entre las tres escalas de producción principales.
Categoría de escala | Caso de uso principal | Métrica operativa clave | Tipo de instalación ideal |
|---|---|---|---|
Escala piloto | Ensayos y pruebas clínicas | Velocidad de cambio | Laboratorios de I+D |
Volumen medio | Nutracéuticos y OCM | Flexibilidad de formato | Fabricantes por contrato |
Alto rendimiento | Ejecuciones continuas 24 horas al día, 7 días a la semana | OEE y automatización | Grandes plantas farmacéuticas |
Seleccionar la maquinaria adecuada requiere combinar características específicas con los resultados deseados. Debe mirar más allá de los folletos de marketing. Exploraremos las dimensiones técnicas que dictan el éxito a largo plazo. La evaluación adecuada de su equipo de fabricación de cápsulas de gelatina blanda evita futuros dolores de cabeza operativos.
La industria continúa alejándose de la mecánica tradicional impulsada por engranajes. Los sistemas de engranajes más antiguos sufren un eventual desgaste y reacción física. Las máquinas modernas utilizan servomotores independientes para cada parte móvil crítica. La bomba de medicamento, los rodillos de troquel y los tambores de fundición reciben servomotores dedicados.
Resultado: Se logra una reducción significativa del tiempo de inactividad por mantenimiento. Los servomotores permiten tolerancias de sellado más estrictas en las cápsulas. Esta precisión se traduce directamente en tasas de rechazo dramáticamente más bajas durante la inspección.
Hoy en día, las preferencias de los consumidores favorecen fuertemente las alternativas basadas en plantas. La gelatina animal tradicional se derrite a temperaturas relativamente bajas. Los almidones y las gomas de origen vegetal se comportan de manera muy diferente. Las formulaciones veganas requieren temperaturas de funcionamiento mucho más altas para fluir correctamente. También exigen rodillos troqueladores especializados con diseños de cuña modificados.
Resultado: La selección de maquinaria con capacidad dual prepara sus instalaciones para el futuro. Puede adaptarse rápidamente a las cambiantes preferencias de excipientes de los consumidores sin tener que revisar todo su piso.
Mejores prácticas: pruebe siempre su mezcla de excipientes veganos específica en la máquina piloto de un proveedor antes de comprometerse con una unidad a escala comercial.
Los rodillos de troquel representan el punto de contacto crítico para la formación de cápsulas. Debe evaluar cuidadosamente la calidad metalúrgica de estos rollos. El aluminio de calidad aeronáutica suele proporcionar el mejor equilibrio entre transferencia de calor y durabilidad. Además, evalúe los programas de reafilado y reacondicionamiento del proveedor.
Resultado: Las herramientas de alta calidad garantizan una continuidad operativa predecible. Los diseños sanitarios superiores minimizan los riesgos de contaminación cruzada entre diferentes lotes de productos.
El siguiente cuadro resume las diferencias funcionales entre las tecnologías de sistemas de transmisión.
Dimensión de característica | Transmisión mecánica por engranajes | Accionamiento por servomotor |
|---|---|---|
Ajustes de tiempo | Alineación física manual | Entrada de pantalla táctil digital |
Desgaste con el tiempo | Reacción de moderada a alta | Reacción prácticamente nula |
Consistencia de la costura | Aceptable para tiradas estándar | Excepcional para formas complejas |
Comprar la máquina resuelve sólo la mitad del rompecabezas. Integrarlo en sus instalaciones existentes presenta importantes obstáculos técnicos. A continuación, describimos los riesgos de implementación más comunes para ayudarlo a prepararse.
La producción de cápsulas blandas falla habitualmente sin parámetros estrictos de climatización de salas blancas. La gelatina sigue siendo muy sensible a la humedad ambiental. Los secaderos requieren condiciones ambientales precisas. Normalmente es necesario mantener la temperatura entre 20 y 22 °C. La humedad relativa debe mantenerse estrictamente entre el 15 y el 20 %.
Error común: las instalaciones a menudo intentan reutilizar unidades de aire acondicionado comerciales estándar. Estas unidades estándar no pueden eliminar suficiente humedad. Debe instalar sistemas de deshumidificación desecantes dedicados.
Debe abordar la dura realidad de la validación de la limpieza. Las bombas de medicamentos complejos contienen numerosos conductos diminutos. Pueden necesitar turnos enteros para limpiar adecuadamente. Al evaluar el equipo, busque capacidades de desmontaje sin herramientas. Las características de diseño sanitario, como accesorios de triple abrazadera y soldaduras internas suaves, aceleran el proceso de limpieza. Una limpieza más rápida significa una mayor disponibilidad de la máquina.
La maquinaria avanzada requiere una formación altamente especializada. No se puede simplemente entregarle un manual a un operador y esperar la perfección. La sincronización de rodillos, cuñas y tambores de enfriamiento requiere práctica. Tenga en cuenta la disponibilidad de puesta en marcha in situ del proveedor. Insista en una capacitación práctica e integral para todo su equipo de producción.
Un proceso de adquisición estructurado protege sus instalaciones contra equipos no coincidentes. Debes formalizar tus necesidades antes de contactar con proveedores. Siga estos pasos prácticos para optimizar la evaluación de su proveedor.
La URS actúa como su documento de ingeniería fundamental. Debe definir claramente las matrices exactas de sus productos. Especifique si utilizará líquidos de relleno a base de aceite o suspensiones complejas. Las suspensiones requieren agitación de tolva especializada. Defina su rendimiento objetivo en cápsulas por hora. Documente las limitaciones de espacio exactas de sus instalaciones, incluidas las alturas de los techos y los anchos de las puertas.
Debe mirar mucho más allá del pulido folleto de marketing. Solicite al proveedor datos históricos sobre el tiempo de actividad de la máquina. Pregunte por clientes de referencia en su región específica. Revise minuciosamente sus protocolos de pruebas de aceptación de fábrica (FAT). Un FAT riguroso garantiza que la máquina funcione perfectamente antes de salir de las instalaciones del proveedor. Las pruebas de aceptación del sitio (SAT) confirman que aún funciona después de la instalación.
Las máquinas eventualmente necesitarán mantenimiento. Evaluar la disponibilidad nacional o regional de repuestos críticos. Las cuñas calefactoras y las placas de distribución se desgastan con el tiempo. La dependencia del envío al extranjero de piezas de desgaste estándar provoca retrasos inaceptables. Elija proveedores que mantengan centros de inventario localizados.
La selección de equipos de fabricación de cápsulas blandas representa una compleja intersección de ingeniería mecánica, química y diseño de instalaciones. No puedes tratar este proceso como una simple compra por catálogo. Su éxito depende completamente de alinear las capacidades de la maquinaria con sus requisitos de formulación específicos.
Recomendamos encarecidamente priorizar la flexibilidad de producción y el sólido soporte de los proveedores sobre las métricas de capacidad de referencia. Una máquina ligeramente más lenta con un tiempo de funcionamiento perfecto supera en última instancia a una máquina rápida que se avería constantemente. Centrarse en la integración, la facilidad de limpieza y los sistemas de accionamiento de precisión.
Tome medidas inmediatas para asegurar el futuro de su producción. Descargue una plantilla URS completa para comenzar a documentar sus necesidades. Póngase en contacto con un consultor de ingeniería calificado para revisar las limitaciones de sus instalaciones. Solicite hoy una auditoría técnica profunda de su proceso de producción actual.
R: Las unidades servoaccionadas utilizan motores digitales independientes para sincronizar con precisión los rodillos del troquel y la bomba de medicamento. Esto reduce drásticamente el desgaste mecánico y el juego. Mejora la calidad de la costura de la cápsula en comparación con los sistemas tradicionales de engranajes mecánicos interconectados, que dependen de ejes y engranajes físicos.
R: Las máquinas estándar suelen tener problemas con las formulaciones veganas. Si bien algunos tienen doble propósito, los materiales de origen vegetal poseen mayor viscosidad y puntos de fusión. Para ejecutarlos con éxito generalmente se requieren controles de calentamiento mejorados, tambores de enfriamiento modificados y tratamientos específicos de los rodillos para evitar que se peguen.
R: Un cambio de formato suele tardar entre 4 y 8 horas. El tiempo exacto depende en gran medida de su integración de limpieza in situ (CIP) y de las diferencias químicas entre los materiales de relleno nuevos y antiguos. Los diseños de máquinas sin herramientas pueden acercar los cambios a las 4 horas.
R: El encapsulador central solo ocupa unos pocos metros cuadrados. Sin embargo, la infraestructura de apoyo requiere un espacio considerable. Los tanques de fusión, las secadoras de varias etapas y las salas de curado dedicadas requieren una superficie grande y específicamente climatizada para funcionar correctamente.


