
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español

Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-03 Origen:Sitio


Adquirir la línea de encapsulación óptima es un ejercicio crítico en la mitigación del riesgo operativo. Se enfrenta a un gran desperdicio de gelatina, frecuentes cambios de herramientas y dolorosos cuellos de botella en el cumplimiento si implementa el sistema incorrecto. La tecnología moderna de cápsulas está avanzando rápidamente más allá de la gelatina animal estándar. Los fabricantes ahora procesan diariamente pastas de alta viscosidad, suspensiones pesadas y polímeros veganos de origen vegetal. Estas formulaciones complejas exigen controles térmicos altamente adaptables y capacidades de bombeo de precisión. Esta guía proporciona un marco estratégico para ayudarle a evaluar minuciosamente sus opciones de equipo. Aprenderá cómo evaluar la maquinaria en función de la eficiencia operativa general, el estricto cumplimiento normativo y la perfecta integración de las instalaciones. Exploraremos las especificaciones técnicas clave, los requisitos de automatización esenciales y los estándares de validación que necesita para garantizar decisiones de adquisición altamente calificadas. En última instancia, combinar las complejidades específicas de un producto con el hardware adecuado garantiza el éxito de la fabricación a largo plazo.
Haga coincidir la capacidad de la máquina directamente con el tamaño de sus lotes: el sobredimensionamiento provoca una degradación excesiva de la gelatina y un desperdicio de energía durante los ciclos de bajo volumen.
Evaluar los sistemas de accionamiento y la precisión de los rodillos del troquel; Los microajustes en el grosor de la cinta dictan las tasas de rendimiento y la integridad de la costura.
Exija documentación completa de IQ/OQ/PQ del fabricante como base no negociable para la fabricación GMP.
Tenga en cuenta la compatibilidad de los sistemas auxiliares (tanques de fusión de gelatina, secadoras) al evaluar el espacio total y la integración de la línea.
Ampliar las operaciones farmacéuticas requiere un mapeo preciso de las capacidades de las instalaciones con respecto a la producción de la máquina. Los gerentes a menudo cometen el error crítico de evaluar velocidades máximas teóricas en lugar de parámetros operativos realistas y sostenibles. Para evitar esto, debe establecer bases operativas estrictas antes de contactar a cualquier proveedor de equipos.
Defina cuidadosamente sus criterios de éxito utilizando estas tres métricas principales:
Producción por hora (OPH): Calcule tasas de producción realistas teniendo en cuenta los ciclos de limpieza obligatorios y las paradas de mantenimiento de rutina.
Porcentajes de rendimiento objetivo: identifique umbrales aceptables de pérdida de materia prima en función del valor financiero de su ingrediente farmacéutico activo (API).
Tiempos de cambio: documente las horas máximas permitidas requeridas para realizar la transición de la línea entre formulaciones de productos completamente diferentes.
A continuación, alinee su elección de maquinaria con su escala de producción específica. Las máquinas de laboratorio y a escala piloto utilizan rodillos de matriz más pequeños, que generalmente miden entre dos y cuatro pulgadas. Permiten cambios rápidos de herramientas y consumen significativamente menos API durante las fases de configuración. Esta eficiencia inherente los hace ideales para ensayos clínicos en etapa inicial. La producción comercial de gran volumen exige un funcionamiento continuo e ininterrumpido. Los modelos comerciales se basan en enormes troqueles de 8 a 10 pulgadas. Integran sistemas automatizados de alimentación de gelatina y utilizan la integración de secado dual para manejar rendimientos diarios masivos. Sobredimensionar su máquina comercial para lotes pequeños provoca una degradación excesiva de la gelatina y un grave desperdicio de energía.
Las limitaciones de formulación también dictan los requisitos de hardware. Los llenados de aceite estándar fluyen fácilmente a través de sistemas de bombeo tradicionales. Por el contrario, las suspensiones viscosas exigen bombas de desplazamiento positivo de alta resistencia. Estas bombas especializadas empujan materiales densos a través de la cuña de inyección sin obstruirse ni cavitar. Además, las formulaciones veganas de origen vegetal requieren temperaturas de fusión significativamente más altas. La gelatina animal tradicional se funde suavemente a unos 60°C. Las alternativas a base de tapioca y almidón a menudo exigen temperaturas superiores a los 90°C. Debe equipar sus instalaciones con cajas de fundición de cinta especializadas diseñadas específicamente para gestionar estos perfiles térmicos elevados.
La arquitectura mecánica de su máquina de cápsulas blandas dicta la calidad final, la integridad de la costura y el rendimiento de cada lote. Debe evaluar varias especificaciones técnicas básicas para garantizar una producción constante.
La precisión y la alineación del rodillo de matriz representan los factores mecánicos más críticos. Las cajas de cambios tradicionales experimentan un desgaste mecánico inevitable, lo que provoca desviaciones en la sincronización durante tiradas de producción largas. Los servomotores independientes ofrecen una precisión inigualable. Permiten a los operadores realizar microajustes en la sincronización del rodillo del troquel sobre la marcha. No es necesario detener la producción para alinear la cuña de inyección. Esto reduce drásticamente el tiempo de inactividad y evita el desperdicio de material. Además, debe evaluar la tecnología del tambor de enfriamiento. Las temperaturas constantes del tambor evitan variaciones en el grosor de la cinta. Las cintas de gelatina desiguales provocan fugas en las cápsulas, costuras débiles y tasas de rechazo masivas.
Característica | Accionamiento mecánico tradicional | Accionamiento de servomotor avanzado |
|---|---|---|
Ajustes de tiempo | Requiere parada de la máquina y alineación manual de engranajes. | Permite microajustes sobre la marcha a través de HMI. |
Desgaste | La alta fricción provoca la degradación del engranaje con el tiempo. | La sincronización sin contacto reduce el desgaste a largo plazo. |
Tiempo de actividad de producción | Menor debido a las frecuentes intervenciones manuales. | Disponibilidad operativa significativamente mayor. |
Consistencia de la cinta | Vulnerable a la deriva mecánica y la vibración. | Altamente estable, asegurando costuras uniformes de las cápsulas. |
La precisión de la bomba de medicamentos tiene un gran impacto en el cumplimiento normativo. Debe verificar la tolerancia del mecanismo del bloque del émbolo. Los reguladores exigen una estricta coherencia en la dosificación. Tolerancias más estrictas (específicamente una variación de ±1%) son estrictamente críticas para una dosificación API precisa. No alcanzar esta marca da como resultado lotes rechazados, API desperdiciado y un intenso escrutinio regulatorio.
La infraestructura de secado a menudo se convierte en el cuello de botella oculto en las instalaciones de encapsulación. Una unidad de encapsulación de alta velocidad es completamente inútil si su línea de secado posterior no logra mantener el ritmo. Evalúe el mecanismo de transferencia automatizado que mueve las cápsulas desde el encapsulador principal a las secadoras en línea. Verifique el volumen total del flujo de aire y verifique los parámetros de control de humedad. Evaluar la capacidad de limpieza física de las cestas de secado para evitar la contaminación cruzada entre diferentes SKU.
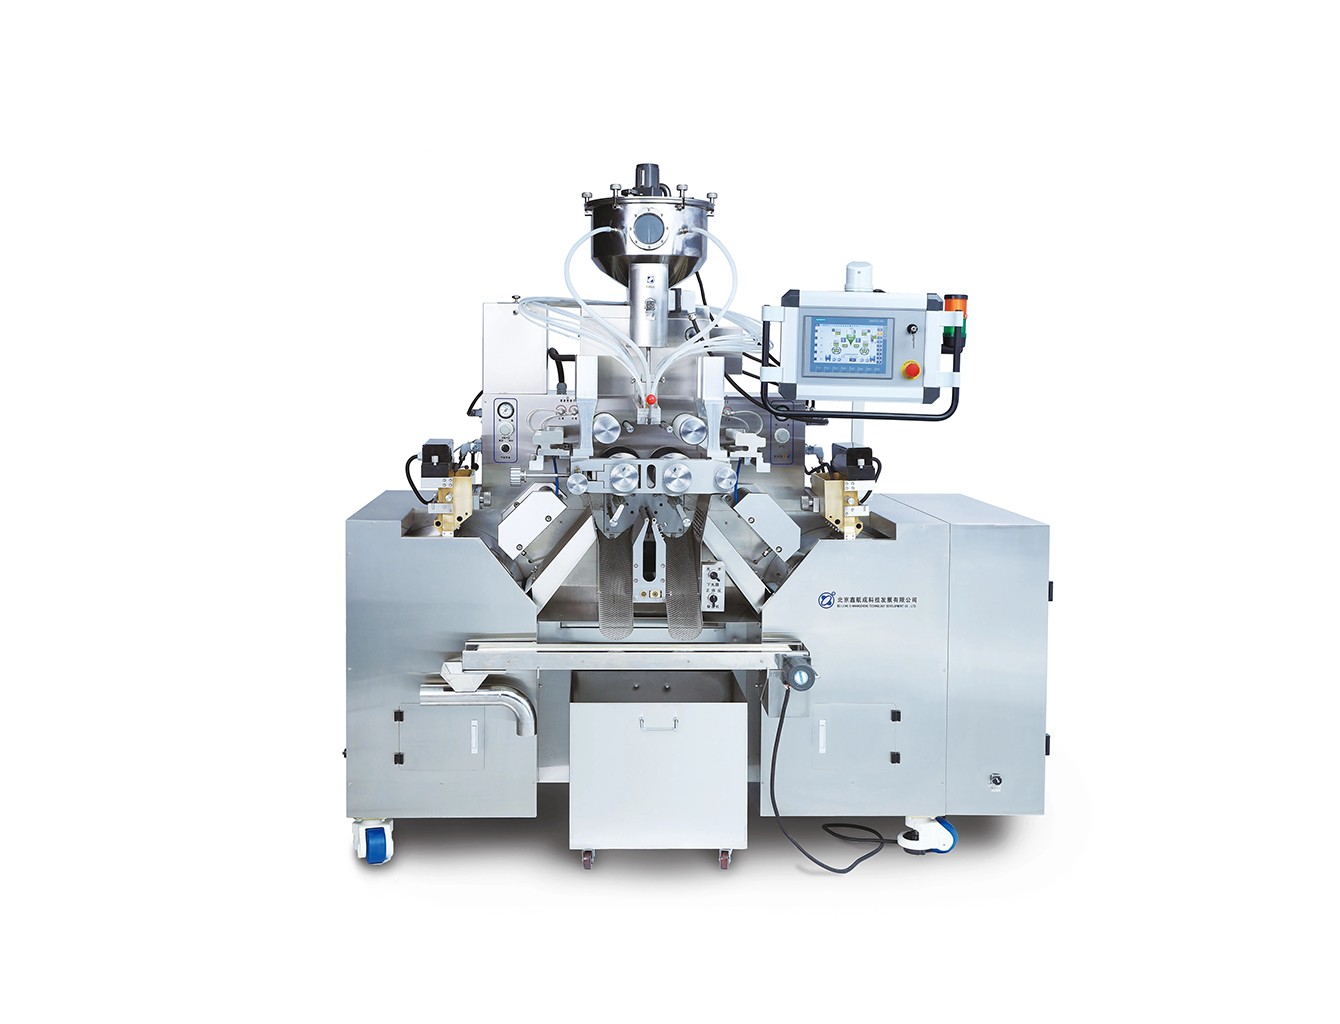
Los marcos de cumplimiento estrictos constituyen la columna vertebral no negociable de la fabricación GMP . Debe examinar minuciosamente la capacidad de cada proveedor de equipos para cumplir con los mandatos regulatorios.
La trazabilidad de los materiales sigue siendo una prioridad máxima durante las auditorías de las instalaciones. Los reguladores exigen pruebas estrictas de la seguridad de los materiales para todas las superficies en contacto con el producto. Verifique que el fabricante utilice acero inoxidable 316L de alta calidad para cada componente que toque el API o la masa de gelatina. También debe confirmar que utilizan materiales de calidad alimentaria aprobados por la FDA para sellos internos, juntas y sistemas de lubricación. Solicite siempre informes de pruebas de materiales certificados durante la fase de adquisición para evitar fallas de cumplimiento posteriores.
Los protocolos de integridad de datos garantizan registros de producción seguros y auditables. Evaluar de manera integral el Controlador Lógico Programable (PLC) y la Interfaz Hombre-Máquina (HMI). Para cumplir con los requisitos de CFR 21 Parte 11, la interfaz debe admitir niveles jerárquicos de acceso de usuarios. Necesita pistas de auditoría seguras e inalterables que registren cada acción del operador. Requiere capacidades de informes por lotes cifrados. Las interfaces modernas también ofrecen sólidas funciones de gestión de recetas. Permiten a los operadores guardar parámetros térmicos específicos, tiempos de bomba y configuraciones de secado para distintos SKU. Esta automatización elimina los errores de entrada manual de datos y garantiza la coherencia entre lotes.
El soporte de validación influye en gran medida en la rapidez con la que se puede iniciar la producción comercial. La documentación de fábrica sirve como base fundamental. El proveedor debe proporcionar protocolos completos de calificación de instalación (IQ), calificación operativa (OQ) y calificación de desempeño (PQ). Revise sus marcos disponibles para las pruebas de aceptación en fábrica (FAT) y las pruebas de aceptación en sitio (SAT). Los protocolos de validación exhaustivos y bien documentados evitan costosos retrasos regulatorios durante las inspecciones finales de las instalaciones.
Adquirir equipos de producción farmacéutica confiables implica mapear la sostenibilidad operativa a largo plazo y la integración de las instalaciones. Debe mirar más allá de las especificaciones iniciales para comprender los flujos de trabajo operativos diarios.
Evalúe cuidadosamente el consumo continuo de recursos. Los ciclos constantes de calefacción y refrigeración exigen inmensas cargas de energía. Examinar la tasa de consumo de aceite lubricante especializado. Las máquinas tradicionales lubrican excesivamente la cinta de gelatina exterior, lo que requiere procesos de limpieza posteriores intensivos y laboriosos. Los sistemas avanzados de microlubricación aplican volúmenes de aceite mínimos y exactos. Reducen significativamente el consumo de recursos y acortan drásticamente los tiempos de validación de limpieza entre lotes.
La accesibilidad al mantenimiento afecta directamente el tiempo de actividad anual. ¿Puede su equipo de mantenimiento interno llegar fácilmente a la cuña de inyección? ¿Las cajas esparcidoras de gelatina son fáciles de desmontar y desinfectar? Evalúe el plazo de entrega estándar para solicitar rollos de troqueles personalizados. La introducción de nuevas formas de cápsulas requiere herramientas especializadas de alta precisión. Los grandes retrasos en la fabricación de rodillos de matriz paralizan todo el proceso de lanzamiento de productos. Asegúrese de que el proveedor garantice la entrega rápida de herramientas para respaldar programas de producción ágiles.
La integración de líneas plantea un importante desafío de ingeniería. Rara vez se opera una máquina independiente; gestionas una red continua. Garantice una comunicación mecánica y digital perfecta entre el fusor de gelatina, el encapsulador principal y la red de secadora. Las líneas de proveedores mixtos a menudo sufren graves discrepancias en los protocolos de comunicación. Verifique la compatibilidad de PLC en todos los sistemas auxiliares para mantener ritmos de producción constantes y evitar cuellos de botella en cadena.
La selección de un socio fabricante requiere una intensa diligencia debida. No confíe únicamente en folletos de marketing pulidos. Verifique su éxito histórico de implementación específicamente en entornos farmacéuticos fuertemente regulados. La experiencia en fabricación de nutracéuticos no se traduce automáticamente en una capacidad farmacéutica estricta.
Evaluar su infraestructura global. Exija tiempos de respuesta garantizados para soporte técnico y verifique su inventario regional de repuestos. El tiempo de inactividad mecánico prolongado destruye los programas de producción y pone en peligro las existencias sensibles de API.
Inicie el proceso de adquisición utilizando un documento de especificación de requisitos del usuario (URS) muy detallado. Su URS debe detallar los comportamientos API exactos, los rangos de viscosidad de la suspensión y los controles ambientales internos de las instalaciones. Solicite datos empíricos del proveedor que responda a su RFP.
Evite estos errores comunes durante la selección de proveedores:
Ignorar la disponibilidad de soporte local para la resolución inmediata de problemas.
No probar rellenos de suspensión complejos y de alta viscosidad durante la fase FAT.
Pasando por alto las limitaciones de espacio físico y las limitaciones de altura del techo de su sala limpia.
Aceptar documentos de validación genéricos en lugar de protocolos IQ/OQ/PQ personalizados.
Pregunte a los proveedores por porcentajes de residuos comprobados y métricas de eficacia general del equipo (OEE) recopiladas de instalaciones similares del mundo real. Las comparaciones basadas en datos revelan la verdadera confiabilidad operativa de las plataformas de máquinas de la competencia.
Seleccionar un equipo de cápsulas blandas no se trata de comprar la máquina más rápida, sino la más predecible. Debe priorizar la modularidad, una precisión de dosificación estricta y una documentación de validación sólida para garantizar el éxito a largo plazo. Céntrese en gran medida en la precisión servoaccionada, la automatización compatible con CFR 21 Parte 11 y la integración perfecta de la línea. Siguiente paso: redacte una Especificación de requisitos del usuario (URS) integral que defina los comportamientos de formulación exactos y las limitaciones de las instalaciones antes de solicitar cotizaciones a los proveedores. Este enfoque proactivo le garantiza la adquisición de un sistema capaz de satisfacer tanto las demandas operativas actuales como los desafíos regulatorios futuros.
R: Los plazos de entrega generalmente varían de 3 a 6 meses dependiendo de la personalización, con 2 a 4 semanas adicionales para SAT y capacitación de operadores.
R: Normalmente, pero con salvedades. Las películas veganas requieren temperaturas de procesamiento más altas y diferentes parámetros de enfriamiento. Las máquinas deben estar equipadas específicamente con controles térmicos avanzados y cajas de fundición mejoradas para manejar ambos.
R: Grosor inadecuado de la cinta de gelatina y fluctuaciones de temperatura, generalmente causados por tambores de enfriamiento inconsistentes o errores del operador durante los ajustes manuales. Las máquinas servoaccionadas mitigan este riesgo.
R: Sí, los proveedores acreditados de equipos de producción farmacéutica ofrecen diseños de herramientas personalizados, pero los compradores deben confirmar el tiempo de entrega para las matrices de reemplazo, ya que el desgaste de las herramientas es inevitable.


