
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
 Español

Vistas:129 Autor:Editor del sitio Hora de publicación: 2026-08-12 Origen:Sitio


Establecer o ampliar una línea de cápsulas blandas es un proceso que requiere mucho capital. Exige una sincronización precisa entre la preparación del material, la encapsulación y los controles ambientales. Los fabricantes enfrentan una inmensa presión para dominar estas variables de inmediato. Una configuración funcional se extiende mucho más allá de la unidad de encapsulación principal. Debe crear un sistema estrechamente integrado para garantizar la coherencia entre lotes. Los altos rendimientos y el estricto cumplimiento normativo de cGMP dependen de esta integración. Ignorar sus capacidades auxiliares frecuentemente provoca graves cuellos de botella en el procesamiento. También conduce a un costoso desperdicio de producto. Esta guía proporciona un desglose técnico detallado de la maquinaria requerida. Evaluamos los criterios básicos de adquisición junto con los requisitos previos específicos de las instalaciones necesarios para una implementación exitosa. Descubrirá exactamente cómo equilibrar sus unidades de procesamiento. Este conocimiento le ayuda a maximizar la eficiencia operativa general.
Una línea completa de cápsulas blandas requiere cuatro módulos de equipo principal: preparación de gelatina/relleno, encapsulación, secado e inspección/acabado.
La máquina encapsuladora de matriz rotativa es el activo principal, pero los sistemas auxiliares (tanques de fusión, secadoras) imponen cuellos de botella en la producción general.
El control ambiental (HVAC) es tan crítico como la maquinaria; El secado de cápsulas blandas requiere parámetros estrictos de temperatura y humedad relativa (RH).
La evaluación de adquisiciones debe priorizar los tiempos de cambio de herramientas, la precisión de la dosis y la integración de cGMP sobre las velocidades de producción teóricas brutas.
La compra de una máquina de encapsulación independiente a menudo genera enormes cuellos de botella en el procesamiento. No puede operarlo de manera eficiente sin igualar las capacidades auxiliares. Los equipos que no coinciden provocan directamente una pérdida grave de producto. Los compradores deben ver la planta de producción como un ecosistema continuo. Cada etapa depende en gran medida del resultado del paso anterior. Si su capacidad de secado no puede soportar la velocidad de su encapsulador, las operaciones inevitablemente se detienen. Necesita un sistema de fabricación de cápsulas totalmente sincronizado para tener éxito.
Un ecosistema de producción funcional opera en cuatro fases distintas. Dividir el proceso en módulos específicos ayuda a los gerentes a identificar posibles puntos de falla de manera temprana.
Módulo 1: Preparación. Estos sistemas derriten la gelatina y mezclan el material de relleno activo. El relleno puede ser un líquido, una suspensión o una pasta.
Módulo 2: Encapsulación. Este es el mecanismo principal. La cinta de gel y el material de relleno convergen aquí para formar la cápsula real.
Módulo 3: Secado. Esto implica un proceso de eliminación de la humedad de varias etapas. Utiliza tanto volteo dinámico como reposo estático en bandeja.
Módulo 4: Acabado e Inspección. Estos sistemas finales limpian, clasifican y verifican la calidad. Garantizan que las cápsulas cumplan con los estándares antes del envasado a granel.
No invertir adecuadamente en el Módulo 1 o el Módulo 3 paralizará el Módulo 2. Los operadores deben alinear las tasas de rendimiento en los cuatro módulos.
La fase de preparación determina la calidad final de la cubierta de la cápsula y de su contenido. Debes preparar ambos elementos minuciosamente antes de que lleguen a la máquina encapsuladora. Una viscosidad de gelatina inconsistente o ingredientes activos mal mezclados arruinarán un lote completo.
Estas unidades cumplen una función altamente especializada. Son tanques de acero inoxidable con camisa y aptos para vacío. Los operadores los utilizan para mezclar gelatina en polvo, agua purificada y plastificantes como la glicerina. El diseño con camisa permite que el agua caliente circule y derrita la mezcla de manera uniforme.
Al evaluar estos tanques, varias especificaciones clave exigen su atención. La uniformidad del calentamiento no es negociable. Los puntos fríos crean grumos en la masa de gel. También necesita una capacidad sólida de presión de vacío. Los sistemas de vacío realizan una desaireación crucial. Eliminan las burbujas de aire microscópicas de la mezcla. Las burbujas provocan puntos débiles y fugas en la cubierta final de la cápsula. Finalmente, analice el diseño del agitador. Debe raspar limpiamente las paredes del tanque para evitar la acumulación de material.
Necesita equipos de procesamiento especializados para preparar ingredientes farmacéuticos activos (API) o nutracéuticos. La maquinaria específica depende completamente de su formulación.
Homogeneizadores en línea: Mezclan líquidos a base de aceite a la perfección.
Mezcladores de alto cizallamiento: estas máquinas manejan formulaciones más espesas y complejas de manera eficiente.
Molinos coloidales: Son absolutamente esenciales para los rellenos en suspensión. Muelen partículas sólidas hasta reducirlas a tamaños microscópicos. Las partículas grandes bloquearán las delicadas agujas de inyección durante la encapsulación.
Invertir en sistemas de mezclado de alta calidad evita costosos tiempos de inactividad. Las suspensiones correctamente molidas fluyen suavemente a través de su maquinaria nutracéutica.
Mover la masa de gel preparada presenta otro desafío logístico. Debe mantener una viscosidad óptima durante la transferencia. Los tubos de transferencia calentados evitan que la gelatina se endurezca prematuramente. Los tanques de almacenamiento móviles proporcionan una zona de amortiguamiento vital. Almacenan la masa de gel lista para usar a temperaturas exactas. Estos tanques se encuentran al lado del encapsulador principal, lo que garantiza un suministro constante e ininterrumpido.
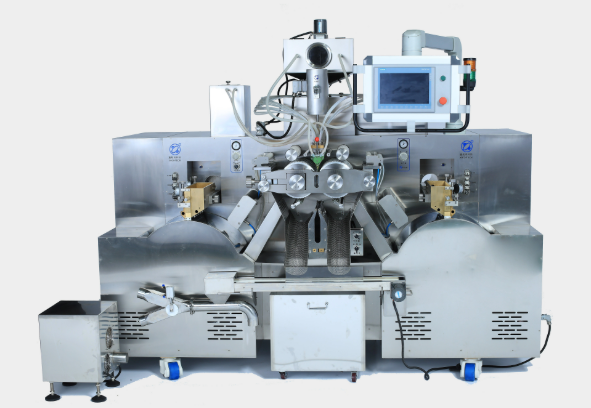
El proceso de matriz rotativa sirve como eje central de toda su operación. Esta máquina reúne físicamente la cáscara y los ingredientes activos. Convierte la masa de gelatina tibia en dos cintas planas. La máquina alimenta estas cintas a través de rodillos troqueladores contrarrotativos. Al mismo tiempo, una bomba de desplazamiento positivo inyecta el material de relleno activo directamente entre las cintas. La presión de los rodillos corta y sella la cápsula al instante.
Debe evaluar componentes mecánicos específicos al seleccionar el equipo de producción de cápsulas blandas . No se limite a mirar las velocidades de salida teóricas.
Bomba de medicamento: esta unidad impulsa la precisión de su dosis. Debe contar con capacidades de microajuste. Las bombas precisas evitan la costosa pérdida de API. También previenen una peligrosa subdosificación.
Herramientas (rodillos y cuñas): estas herramientas determinan la forma y el tamaño de la cápsula. También garantiza la integridad del sello. Los rodillos de troquel mal mecanizados provocan fugas y productos deformes.
Cajas esparcidoras y tambores de enfriamiento: La caja esparcidora determina el espesor de la cinta. El tambor de enfriamiento inicia el proceso de curado inicial. Si la temperatura del tambor fluctúa, la cinta se vuelve demasiado quebradiza o demasiado pegajosa.
La fabricación moderna requiere una automatización sólida. Los operadores no pueden confiar únicamente en los ajustes manuales del dial. Los sistemas de alta gama cuentan con pantallas táctiles basadas en PLC. Permiten una gestión perfecta de recetas. Los operadores pueden guardar parámetros específicos para diferentes productos. Los ajustes automatizados del grosor de la cinta reducen significativamente los errores humanos. Además, su equipo farmacéutico debe incluir pistas de auditoría seguras. El cumplimiento de 21 CFR Parte 11 es obligatorio para la producción médica regulada. Este software registra cada ajuste realizado por cualquier operador.
El secado representa la fase más larga de la fabricación de cápsulas blandas. Casi siempre es el cuello de botella más común en las instalaciones. Los planificadores de instalaciones frecuentemente subestiman los requisitos de espacio para esta etapa. El curado adecuado requiere mucho tiempo, espacio y condiciones atmosféricas estrictamente controladas.
Dividimos el proceso de eliminación de la humedad en dos etapas distintas.
Comparación de las fases de secado de las cápsulas blandas
Fase | Equipo utilizado | Eliminación de humedad | Duración | Función primaria |
|---|---|---|---|---|
Secado primario | Secadoras | 20% - 30% | 30 - 60 minutos | Fija la forma inicial de la cápsula y evita que se pegue. |
Secado secundario | Túneles de Secado (Bandejas) | Humedad objetivo restante | 24 - 72 horas | Curado lento y estático para lograr la dureza final de la cáscara. |
Las cápsulas caen inmediatamente en las secadoras después de salir de los rodillos. Estas cestas giratorias atrapan las cápsulas blandas y frágiles. La acción de volteo elimina rápidamente la humedad de la superficie. Elimina alrededor del 20% al 30% del contenido total de agua. Esta fase le da a la cápsula su forma permanente. Al evaluar las secadoras, busque transmisiones de velocidad variable. También desea revestimientos antiadherentes dentro de las cestas. Los sopladores integrados ayudan a mover el aire seco a través de las cápsulas de manera eficiente.
Después de girar, los trabajadores transfieren las cápsulas a bandejas poco profundas especializadas. Estas bandejas se apilan en carros móviles. Los carros ingresan a túneles de secado exclusivos. Esto constituye un secado estático. Las cápsulas reposan aquí durante 24 a 72 horas, según la formulación.
Esta fase requiere una verificación estricta de los requisitos de las instalaciones. Necesita salas blancas altamente controladas para el secado secundario. El sistema HVAC debe mantener temperaturas exactamente entre 20 y 24 °C. La humedad relativa (RH) debe permanecer fija en aproximadamente el 20 %. Cualquier desviación en la HR arruinará el lote. Si la humedad aumenta, las cápsulas se derriten. Si baja demasiado, se agrietan.
Las cápsulas no están listas para envasar cuando salen del túnel de secado. Requieren varios pasos de acabado para garantizar la seguridad y el atractivo estético. El proceso de encapsulación utiliza aceite mineral de calidad alimentaria para lubricar las cintas de gel. Este aceite permanece en las cápsulas secas. Los hace lucir turbios y sentirse grasosos.
Las máquinas pulidoras eliminan eficazmente este aceite mineral residual. Algunas máquinas utilizan paños absorbentes dentro de un tambor giratorio. Otros usan solventes inofensivos para lavar el exterior. Las cápsulas limpias tienen un aspecto brillante y se deslizan fácilmente en blisters o botellas. Saltarse este paso conduce a lotes rechazados y consumidores descontentos.
El control de calidad es un paso obligatorio. Debe eliminar las unidades defectuosas.
Inspección manual: los trabajadores extienden las cápsulas sobre cajas de luz iluminadas. Seleccionan manualmente burbujas, fugas o cápsulas gemelas. Este método es lento y propenso a fatiga ocular.
Clasificación óptica automatizada: muchas instalaciones están haciendo la transición a sistemas automatizados. Cámaras de alta velocidad escanean cada cápsula individual. El software detecta malformaciones microscópicas. Expulsa las unidades defectuosas instantáneamente mediante ráfagas específicas de aire comprimido.
Finalmente, el lote pasa por clasificadores mecánicos. Los medidores rechazan las cápsulas que quedan fuera de las tolerancias dimensionales aceptables. Si una cápsula es demasiado gruesa o demasiado delgada, atascará las líneas de embotellado automático más adelante. Los medidores garantizan dimensiones físicas uniformes en todo el ciclo de producción.
La adquisición de equipos de fabricación de cápsulas blandas implica una investigación rigurosa. No se puede simplemente pedir una máquina a partir de un catálogo. Debes evaluar cómo la maquinaria se adapta a tu realidad operativa específica.
Debe hacer coincidir la producción de la máquina con los pies cuadrados disponibles de la sala blanca. Las máquinas de alta velocidad producen decenas de miles de cápsulas por hora. Sin embargo, requieren una huella de secado exponencialmente mayor. Si compra un encapsulador enorme pero no tiene espacio en la bandeja, la máquina quedará inactiva. Calcule sus límites espaciales totales antes de mirar los números de salida.
Los fabricantes contratados cambian de producto con frecuencia. La eficiencia del cambio dicta su rentabilidad. Evalúe el tiempo necesario para intercambiar tiradas de dados. Calcule cuánto tiempo lleva limpiar la bomba de medicamento. Busque específicamente diseños de componentes "sin herramientas". Los sistemas que se ensamblan sin llaves ahorran horas de trabajo cada semana.
La industria está avanzando rápidamente más allá de la gelatina animal tradicional. Muchas marcas exigen alternativas vegetarianas. Materiales como la tapioca o la carragenina a base de algas marinas operan con viscosidades muy diferentes. Requieren temperaturas de fusión mucho más altas. Tu equipo debe soportar estos geles de origen vegetal. Busque cajas esparcidoras especializadas y sistemas de calefacción modificados para adaptarse a formulaciones veganas.
Priorice a los proveedores que ofrecen estructuras de soporte integrales. Solicite documentación sólida de IQ/OQ (instalación y calificación operativa). Esta documentación demuestra que la máquina funciona según lo anunciado. Asegúrese de que el proveedor garantice la disponibilidad local de repuestos. Por último, insista en un protocolo exhaustivo de pruebas de aceptación en fábrica (FAT). Debe probar la máquina con sus materias primas reales antes de que salga de las instalaciones del proveedor.
Lanzar con éxito una línea de cápsulas blandas exige una mentalidad de adquisición holística. Debe equilibrar las capacidades de su máquina de encapsulación principal con su infraestructura auxiliar. Las capacidades de sus tanques de fusión y túneles de secado deben alinearse perfectamente con la producción de su encapsulador.
Audite sus instalaciones exhaustivamente antes de solicitar cotizaciones. Verifique cuidadosamente sus capacidades de HVAC. Mida sus limitaciones espaciales para asegurarse de que los carros puedan moverse libremente. Una vez que comprenda sus límites físicos, documente sus necesidades.
Su siguiente paso inmediato es desarrollar una Especificación de requisitos del usuario (URS) integral. Detalle sus materiales de relleno específicos dentro de este documento. Indique su rendimiento objetivo exacto y sus necesidades de cumplimiento específicas. Presente este URS a los fabricantes de equipos. Este enfoque detallado garantiza respuestas a RFP altamente precisas y procesables.
R: Una línea de producción estándar generalmente requiere entre 1000 y 2500 pies cuadrados. La máquina de encapsulación real ocupa un espacio relativamente pequeño. Sin embargo, los túneles de secado secundarios exigen un espacio inmenso. La infraestructura de secado normalmente requiere de dos a tres veces más pies cuadrados que la maquinaria de procesamiento primario.
R: Sí, pero requiere modificaciones de hardware específicas. Los materiales veganos operan a temperaturas más altas y viscosidades más espesas. Necesitará elementos calefactores mejorados en las tuberías de transferencia. También necesita cajas esparcidoras especializadas diseñadas específicamente para extruir geles densos de origen vegetal sin problemas.
R: Los plazos B2B suelen oscilar entre 3 y 6 meses. Los plazos de entrega dependen en gran medida del nivel de personalización requerido. Agregar automatización avanzada o modificaciones veganas especializadas extiende el tiempo de fabricación. Las pruebas exhaustivas de aceptación en fábrica (FAT) también añaden varias semanas al calendario de entrega final.
R: Las líneas de cápsulas blandas requieren servicios industriales sólidos. Necesita energía eléctrica trifásica confiable. Debe instalar un sistema comercial de agua helada para regular los tambores de enfriamiento. La maquinaria también necesita aire comprimido limpio y sin aceite. Finalmente, necesita una unidad HVAC especializada capaz de mantener ambientes estrictos de baja humedad.


